Adresse
10 rue Claude Debussy
59126 Linselles - France

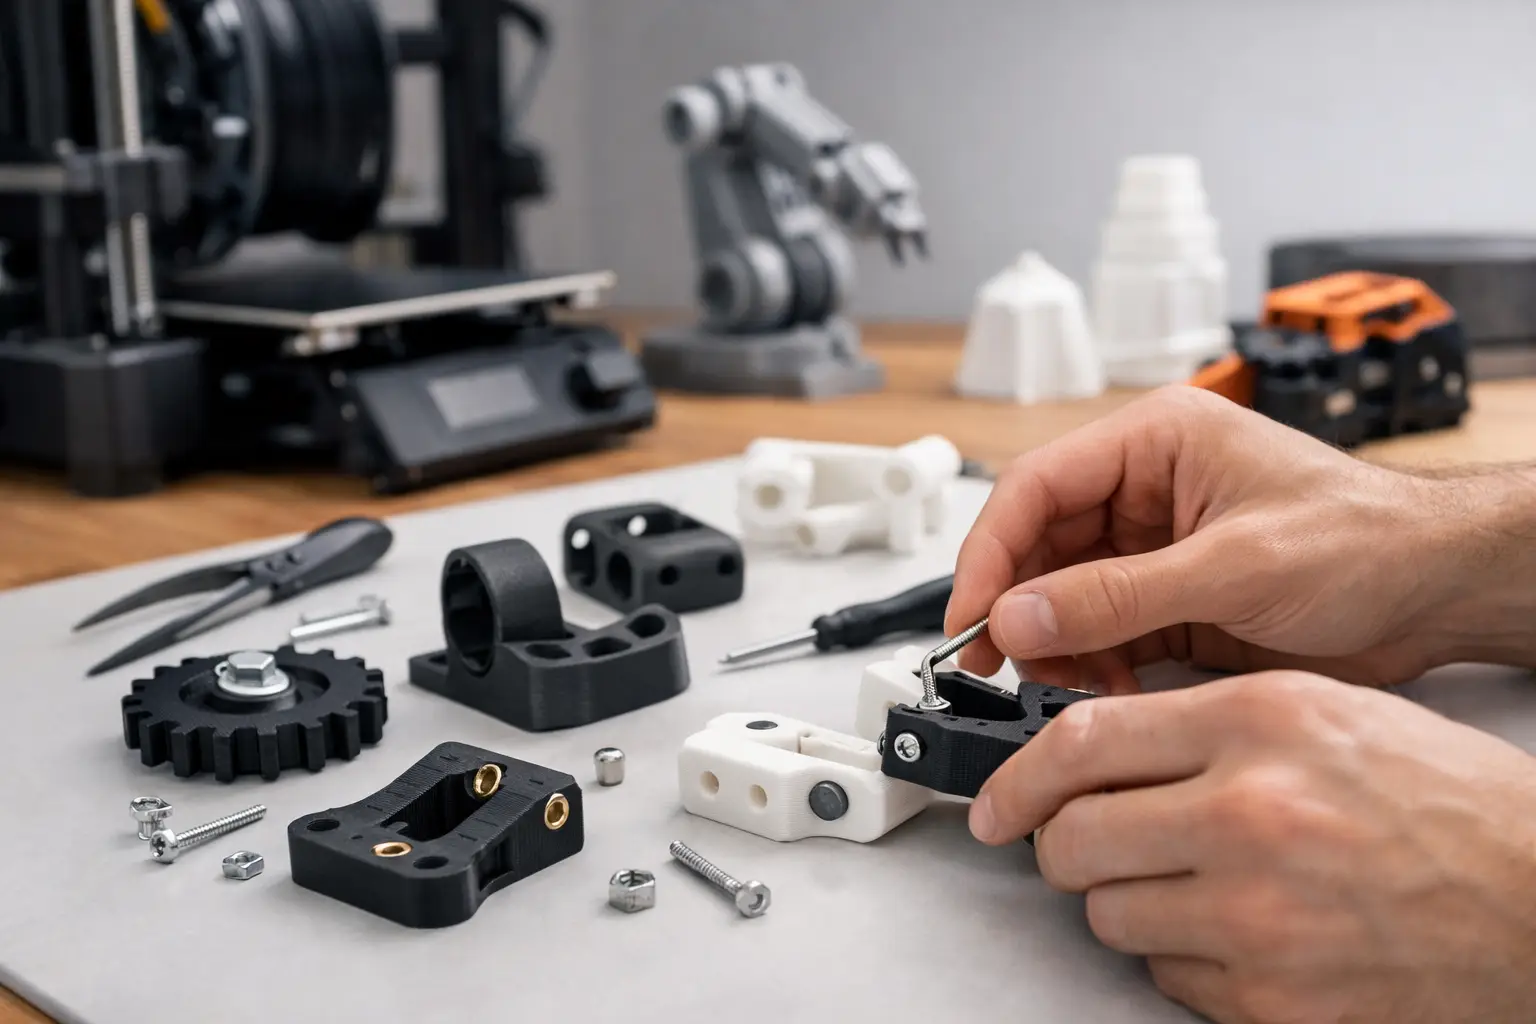

Une pièce imprimée en 3D peut être parfaite à la sortie de machine et pourtant devenir difficile à utiliser au moment du montage. Un trou trop serré, une vis qui force, une surface de collage irrégulière ou un emboîtement mal orienté suffisent à compromettre le résultat. Ce guide d’assemblage de pièces imprimées 3D vous aide à choisir une méthode fiable, adaptée à l’usage réel de votre objet et à votre budget.
L’assemblage n’est pas une étape secondaire. Il doit être prévu dès la conception, surtout pour un prototype fonctionnel, une pièce technique ou une petite série. Le bon choix dépend de plusieurs facteurs : matériau utilisé, efforts mécaniques, fréquence de démontage, aspect visuel attendu et temps disponible pour la finition.
Préparer les pièces avant l’assemblage
Avant de coller, visser ou emboîter, commencez par contrôler chaque élément. Retirez les supports d’impression avec précaution et éliminez les petits fils de matière ou bavures qui peuvent gêner le contact entre deux surfaces. Un cutter, une pince coupante fine et un léger ponçage suffisent souvent à obtenir une zone propre.
Vérifiez ensuite les dimensions utiles : diamètre des trous, largeur des rainures, planéité des faces de contact et position des ergots. En FDM, une cote affichée sur le fichier 3D n’est pas toujours la cote obtenue après impression. Le retrait du matériau, le réglage de la machine et l’orientation de la pièce ont une incidence sur l’ajustement final.
Prévoir les bonnes tolérances
Deux pièces qui doivent coulisser, s’emboîter ou recevoir une vis ne se dessinent pas avec les mêmes dimensions qu’une pièce moulée. Pour un emboîtement simple, un jeu de quelques dixièmes de millimètre est généralement nécessaire. La valeur exacte dépend de la géométrie et de la précision recherchée.
Un assemblage serré peut convenir à un cache décoratif ou à un élément peu sollicité. Pour une pièce qui doit être montée et démontée régulièrement, il faut davantage de jeu. Lorsque l’objet comporte plusieurs éléments identiques, imprimer un petit échantillon de test évite de produire toute une série avec un ajustement trop serré.
Respecter le sens des couches
La résistance d’une pièce FDM varie selon la direction des couches. Une patte fixée par une vis, un clip ou un crochet peut casser plus facilement si les efforts tendent à séparer les couches. Il est donc préférable d’orienter la pièce à l’impression pour que les contraintes principales soient supportées dans le plan des couches, lorsque la forme le permet.
Ce point compte particulièrement pour les charnières, supports muraux, boîtiers, pièces de réparation et éléments soumis à des vibrations. Si l’orientation idéale augmente le temps d’impression ou la quantité de supports, il faut arbitrer entre coût de fabrication, rendu de surface et solidité.
Guide assemblage pièces imprimées 3D : choisir la bonne méthode
Il n’existe pas une solution universelle. Un boîtier électronique, une maquette, une poignée d’outil et une pièce de mobilier n’ont pas les mêmes contraintes. L’objectif est de retenir un assemblage suffisamment solide sans ajouter de complexité inutile.
Vis, écrous et inserts filetés
L’assemblage par vis est souvent la solution la plus pratique pour les pièces démontables. Il convient aux capots, boîtiers, fixations, prototypes mécaniques et petites séries qui doivent rester réparables. On peut intégrer un logement pour écrou, prévoir un passage de vis ou utiliser un insert fileté chauffant dans une pièce imprimée.
Les inserts filetés sont particulièrement intéressants dans le PETG, l’ABS, l’ASA ou certains filaments techniques. Ils créent un filetage plus durable que le plastique seul, surtout si la vis est retirée régulièrement. Le PLA peut aussi recevoir des inserts, mais il est moins adapté à une pièce exposée à la chaleur ou soumise à des efforts prolongés.
Il faut éviter de visser trop fort directement dans une paroi fine. Ajoutez de la matière autour du point de fixation, par exemple sous la forme d’un bossage ou d’une nervure. Une vis bien positionnée répartit l’effort. Une vis installée près d’un bord fragile risque au contraire de fissurer la pièce.
Goupilles, axes et emboîtements guidés
Les goupilles et axes permettent de positionner deux pièces avec précision. Ils sont utiles pour aligner un couvercle, assembler une structure, créer une articulation ou garantir la répétabilité d’un montage en petite série. Une goupille peut être imprimée, mais une tige métallique ou une tige en carbone apporte souvent une meilleure résistance et une usure plus faible.
Les tenons, rainures et languettes sont également efficaces pour guider l’assemblage. Ils réduisent les erreurs au montage et évitent de faire reposer tout l’effort sur la colle ou les vis. Pour une grande pièce découpée en plusieurs éléments afin de respecter le volume d’impression, ces formes de centrage facilitent fortement le collage final.
Clips et encliquetages
Le clip intégré donne un résultat propre et rapide à monter, sans vis apparente. C’est une bonne option pour un cache, un boîtier léger ou un élément qui ne sera ouvert qu’occasionnellement. En revanche, il demande une conception plus précise qu’un simple vissage.
La flexion répétée fatigue le matériau. Le PETG offre souvent un bon compromis pour des clips souples, tandis que le PLA est plus rigide et peut casser si le clip est trop fin. Un rayon généreux à la base du clip, une longueur suffisante et un effort de montage raisonnable améliorent sa durée de vie. Si l’utilisateur doit ouvrir le boîtier chaque semaine, une vis ou un verrou mécanique sera généralement plus prudent.
Collage des pièces imprimées
Le collage convient lorsque l’assemblage doit être définitif ou lorsque l’on souhaite préserver un aspect extérieur sans fixation visible. Il est fréquent pour les figurines, objets décoratifs, carters non démontables, maquettes et pièces de grande taille imprimées en plusieurs sections.
La qualité du collage dépend surtout de la préparation. Les faces doivent être sèches, dégraissées et correctement ajustées. Un léger ponçage améliore l’accroche sur de nombreux matériaux. La cyanoacrylate est pratique pour un collage rapide de petites surfaces. Une colle époxy offre plus de temps de positionnement et peut combler de petits défauts, mais elle demande une immobilisation plus longue.
Pour une pièce sollicitée, ne comptez pas uniquement sur la colle. Ajoutez si possible des ergots de centrage, des rainures, une grande surface de contact ou des vis cachées. La colle devient alors un complément de maintien, plutôt que le seul élément qui supporte l’effort.
Réussir le montage sans abîmer la pièce
Un assemblage propre se fait progressivement. Présentez les pièces à blanc avant d’appliquer la colle ou de serrer les vis. Vérifiez l’orientation, la position des trous et l’absence de contrainte. Cette étape prend quelques minutes et évite de devoir décoller, repercer ou réimprimer une pièce.
Lorsqu’un ajustement est légèrement trop serré, ne forcez pas immédiatement. Retouchez la zone concernée avec une lime fine, du papier abrasif ou un foret tenu à la main pour agrandir doucement un trou. Procédez par petites passes et testez régulièrement. Un diamètre retiré trop vite est difficile à rattraper.
Pour les collages, utilisez peu de produit au départ. Un excès de colle déborde, marque la surface et peut empêcher les pièces de s’ajuster correctement. Maintenez l’ensemble avec un ruban de masquage, une pince protégée ou un gabarit simple pendant le temps de prise recommandé.
Les erreurs qui reviennent le plus souvent
La première erreur consiste à vouloir faire entrer deux pièces sans jeu. En impression FDM, un assemblage théoriquement exact peut devenir trop serré après fabrication. Prévoir une tolérance est moins coûteux que de reprendre chaque pièce à la main.
La deuxième est de choisir une fixation sans tenir compte de l’usage. Un collage peut être parfait pour une pièce décorative, mais peu adapté à un boîtier qui doit être ouvert pour accéder à une batterie. À l’inverse, multiplier les vis sur un objet simple peut augmenter inutilement le temps de montage et le coût.
La troisième erreur est de sous-dimensionner les zones de fixation. Une vis, un clip ou un axe concentrent les efforts dans une zone limitée. Quelques millimètres de matière en plus, une nervure ou un changement d’orientation à l’impression peuvent faire une vraie différence sur la durée.
Passer du prototype à la petite série
Lorsqu’un assemblage a été validé sur un premier prototype, il devient plus simple de fabriquer plusieurs exemplaires avec un résultat constant. Gardez les mêmes paramètres d’impression, le même matériau et le même ordre de montage. Si une étape nécessite trop de retouche manuelle, c’est souvent le signe qu’une amélioration de conception est possible.
Pour une pièce technique ou un objet composé de plusieurs éléments, Olivier3dprint peut aider à examiner la faisabilité du montage avant la fabrication. Un ajustement bien pensé réduit les reprises, sécurise le rendu final et évite de payer pour des pièces difficiles à assembler.
La meilleure méthode reste celle qui correspond à l’usage de votre objet. Avant de lancer l’impression, demandez-vous simplement s’il doit être démonté, quelles forces il devra supporter et quel niveau de finition vous attendez. Ces trois réponses orientent déjà vers un assemblage plus fiable et plus économique.