Adresse
10 rue Claude Debussy
59126 Linselles - France

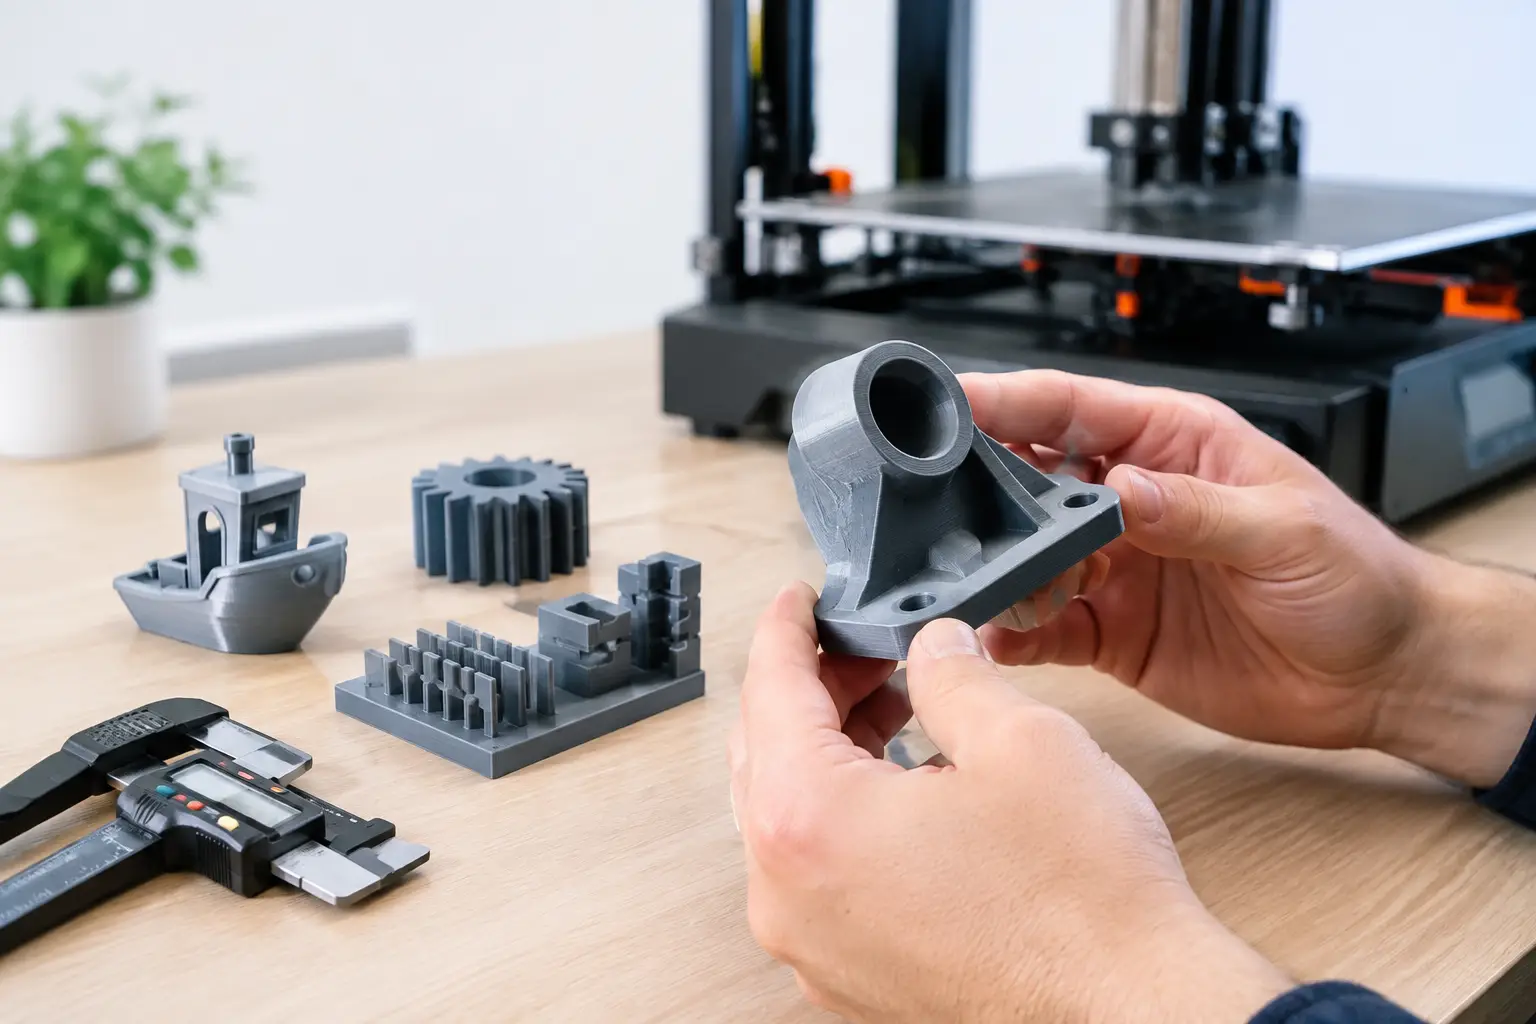

Une pièce FDM peut paraître réussie au premier regard et pourtant ne pas remplir son rôle : un trou trop étroit, un assemblage qui force, une paroi insuffisamment rigide ou une déformation après quelques heures de chaleur. Un test qualité FDM sert précisément à éviter ces mauvaises surprises avant de lancer une petite série ou d’installer une pièce sur son usage final.
Pour un prototype, le contrôle permet de vérifier rapidement une idée. Pour une pièce technique, il permet de confirmer la compatibilité avec son environnement, ses dimensions et ses contraintes. La bonne approche ne consiste pas à chercher une impression parfaite sur tous les critères : elle consiste à contrôler les critères qui comptent réellement pour votre projet.
Définir ce qu’une pièce doit réussir
Le premier contrôle qualité se fait avant même l’impression. Une pièce utile répond à une fonction précise : maintenir un capteur, fermer un boîtier, guider un câble, remplacer un élément cassé, présenter un produit ou valider un assemblage. Cette fonction détermine le niveau d’exigence.
Un support mural n’a pas les mêmes besoins qu’un prototype de carter, une maquette architecturale ou une série de boîtiers électroniques. Pour certains projets, une finition visuelle propre est prioritaire. Pour d’autres, la précision d’un entraxe, la tenue d’un filetage ou la résistance à la chaleur sont plus importants.
Avant de commander ou de produire plusieurs exemplaires, il est utile de fixer quelques repères simples : les dimensions critiques, les surfaces visibles, les efforts subis, la température d’utilisation et le mode d’assemblage. Ces informations permettent de choisir le matériau et les réglages d’impression de façon cohérente, sans payer pour une exigence inutile ni sous-dimensionner la pièce.
Test qualité FDM : les contrôles essentiels
Un contrôle efficace suit l’ordre logique d’utilisation de la pièce. On commence par l’aspect général, puis on vérifie les cotes, l’assemblage et la tenue dans le temps. Pour une pièce unique comme pour une présérie, les cinq contrôles suivants couvrent l’essentiel.
- L’aspect visuel : régularité des couches, propreté des parois, absence de fils importants, de manques de matière, de décollement ou de marques de support trop visibles.
- Les dimensions : mesure des longueurs, diamètres, épaisseurs, entraxes et profondeurs qui influencent le montage ou le fonctionnement.
- Les ajustements : essai réel avec la visserie, le câble, le joint, le couvercle ou la pièce complémentaire prévue.
- La résistance utile : contrôle des zones sollicitées, des clips, des pattes de fixation, des charnières ou des parois fines.
- La répétabilité : comparaison de plusieurs exemplaires lorsque la pièce doit être reproduite en petite série.
Tous ces points ne demandent pas forcément un équipement complexe. Un pied à coulisse, une balance si le poids a son importance, les composants à intégrer et un montage d’essai suffisent souvent à détecter les défauts significatifs. L’objectif est de valider l’usage, pas de produire un rapport de laboratoire disproportionné par rapport au besoin.
Examiner la finition sans juger seulement à l’œil
La technologie FDM dépose le matériau couche par couche. Les lignes d’impression restent donc généralement perceptibles, surtout sur les surfaces inclinées ou arrondies. Ce n’est pas automatiquement un défaut : c’est une caractéristique du procédé.
En revanche, des couches irrégulières, des zones creuses, des bavures importantes ou un décollement entre les couches doivent attirer l’attention. Ils peuvent indiquer un réglage à corriger, une géométrie difficile à imprimer ou un matériau peu adapté. Les supports méritent aussi un contrôle particulier : ils permettent d’imprimer des surplombs, mais leur retrait peut laisser des traces sur une face visible.
Si la pièce est destinée à être manipulée par un client, exposée ou utilisée dans un contexte esthétique, il faut identifier dès le départ les faces prioritaires. Il est parfois possible de modifier l’orientation d’impression ou le modèle pour améliorer le rendu là où il compte vraiment.
Mesurer les cotes qui influencent l’usage
Une impression FDM n’est pas une pièce usinée. Le matériau peut se rétracter légèrement en refroidissant, les premières couches peuvent s’écraser un peu et les petits détails demandent des tolérances adaptées. Les écarts restent maîtrisables lorsqu’ils sont anticipés.
Les cotes à contrôler en priorité sont celles qui ont une conséquence directe : le diamètre d’un trou de fixation, l’écartement entre deux clips, le logement d’un roulement, la largeur d’une glissière ou l’encombrement d’un boîtier. Mesurer chaque dimension d’un objet décoratif serait rarement utile. À l’inverse, négliger l’entraxe de deux vis sur une pièce de montage peut rendre une pièce inutilisable.
Pour les assemblages, un jeu fonctionnel est souvent nécessaire. Une pièce conçue avec deux surfaces théoriquement au même diamètre risque de serrer une fois imprimée. Selon le matériau, la géométrie et le type d’ajustement attendu, une adaptation du fichier peut être préférable. C’est l’un des sujets sur lesquels un échange en amont évite plusieurs essais.
Tester la pièce dans ses conditions réelles
Le meilleur test est celui qui reproduit l’usage final. Un couvercle doit être ouvert et fermé plusieurs fois. Un support doit recevoir la charge prévue. Un boîtier doit accueillir ses composants. Une pièce installée en extérieur doit être évaluée en tenant compte du soleil, de l’humidité et des variations de température.
Cette étape révèle souvent des contraintes invisibles sur un plan : une vis difficile à atteindre, un câble qui plie trop, une zone qui chauffe ou un angle qui gêne la prise en main. Sur un prototype, ces retours servent à ajuster la conception avant de lancer les exemplaires suivants.
La direction des couches compte également. En FDM, une pièce ne réagit pas exactement de la même manière selon le sens de l’effort. Une patte sollicitée en flexion, par exemple, peut être plus solide si l’orientation d’impression est pensée pour son usage. Augmenter le remplissage ne résout pas tout : le nombre de parois, l’épaisseur locale, la forme de la pièce et son orientation ont souvent un impact plus concret.
Choisir le matériau en fonction du contrôle attendu
Un test qualité ne peut pas être séparé du choix de matière. Le PLA convient bien à de nombreux prototypes, objets visuels et usages intérieurs peu contraints. Il offre généralement une bonne qualité de surface et une impression précise, mais il est moins adapté aux fortes chaleurs ou à certaines sollicitations prolongées.
Le PETG apporte davantage de résistance aux chocs et à l’humidité pour de nombreux usages pratiques. L’ABS, l’ASA ou d’autres matériaux techniques peuvent être pertinents lorsque la température, l’exposition extérieure ou les contraintes mécaniques l’exigent. Ils impliquent toutefois des conditions de fabrication différentes et parfois une finition moins régulière sur certaines géométries.
Il n’existe donc pas de matériau universellement meilleur. Le bon choix dépend de l’environnement, de la durée de vie attendue, du budget et du niveau de finition recherché. Pour une petite série, valider un premier exemplaire dans la matière définitive est une précaution particulièrement rentable.
Passer du prototype à la petite série
Une pièce validée une fois n’est pas toujours prête pour une production de plusieurs unités. Lorsqu’une petite série est prévue, il faut vérifier que le résultat reste cohérent d’un exemplaire à l’autre. Cela passe par des paramètres d’impression stables, un matériau adapté et un contrôle des cotes critiques sur quelques pièces de référence.
Il faut aussi décider ce qui est acceptable. Une légère trace de couche sur une face non visible peut être sans conséquence. En revanche, une variation qui empêche le montage doit être éliminée. Cette distinction permet de maîtriser les coûts sans faire de compromis sur la fonction.
Olivier3dprint accompagne ce type de validation avec une approche simple : partir de l’usage réel, identifier les points sensibles et produire une pièce test avant d’engager une fabrication plus large si le projet le nécessite. C’est particulièrement utile lorsque le fichier vient d’un croquis, d’une pièce existante ou d’un modèle qui n’a encore jamais été imprimé.
Quand faut-il corriger le fichier ?
Si le test révèle un défaut, la solution n’est pas forcément de modifier les réglages de l’imprimante. Le fichier 3D peut nécessiter une adaptation : épaissir une paroi, ajouter un congé, agrandir un trou, renforcer une zone de fixation ou revoir la position d’un support.
Les corrections les plus efficaces sont souvent les plus simples. Un angle vif remplacé par un arrondi limite les concentrations de contrainte. Une nervure peut rigidifier une grande paroi sans alourdir excessivement la pièce. Un chanfrein facilite l’insertion d’un élément. Ces détails améliorent à la fois la fabrication et l’utilisation finale.
Une pièce réussie n’est pas celle qui sort seulement propre de l’imprimante. C’est celle qui se monte facilement, tient son rôle et reste adaptée à votre budget. Si vous avez un plan, un fichier ou simplement une idée à matérialiser, commencer par une pièce test permet de prendre les bonnes décisions avant de produire davantage.