Adresse
10 rue Claude Debussy
59126 Linselles - France

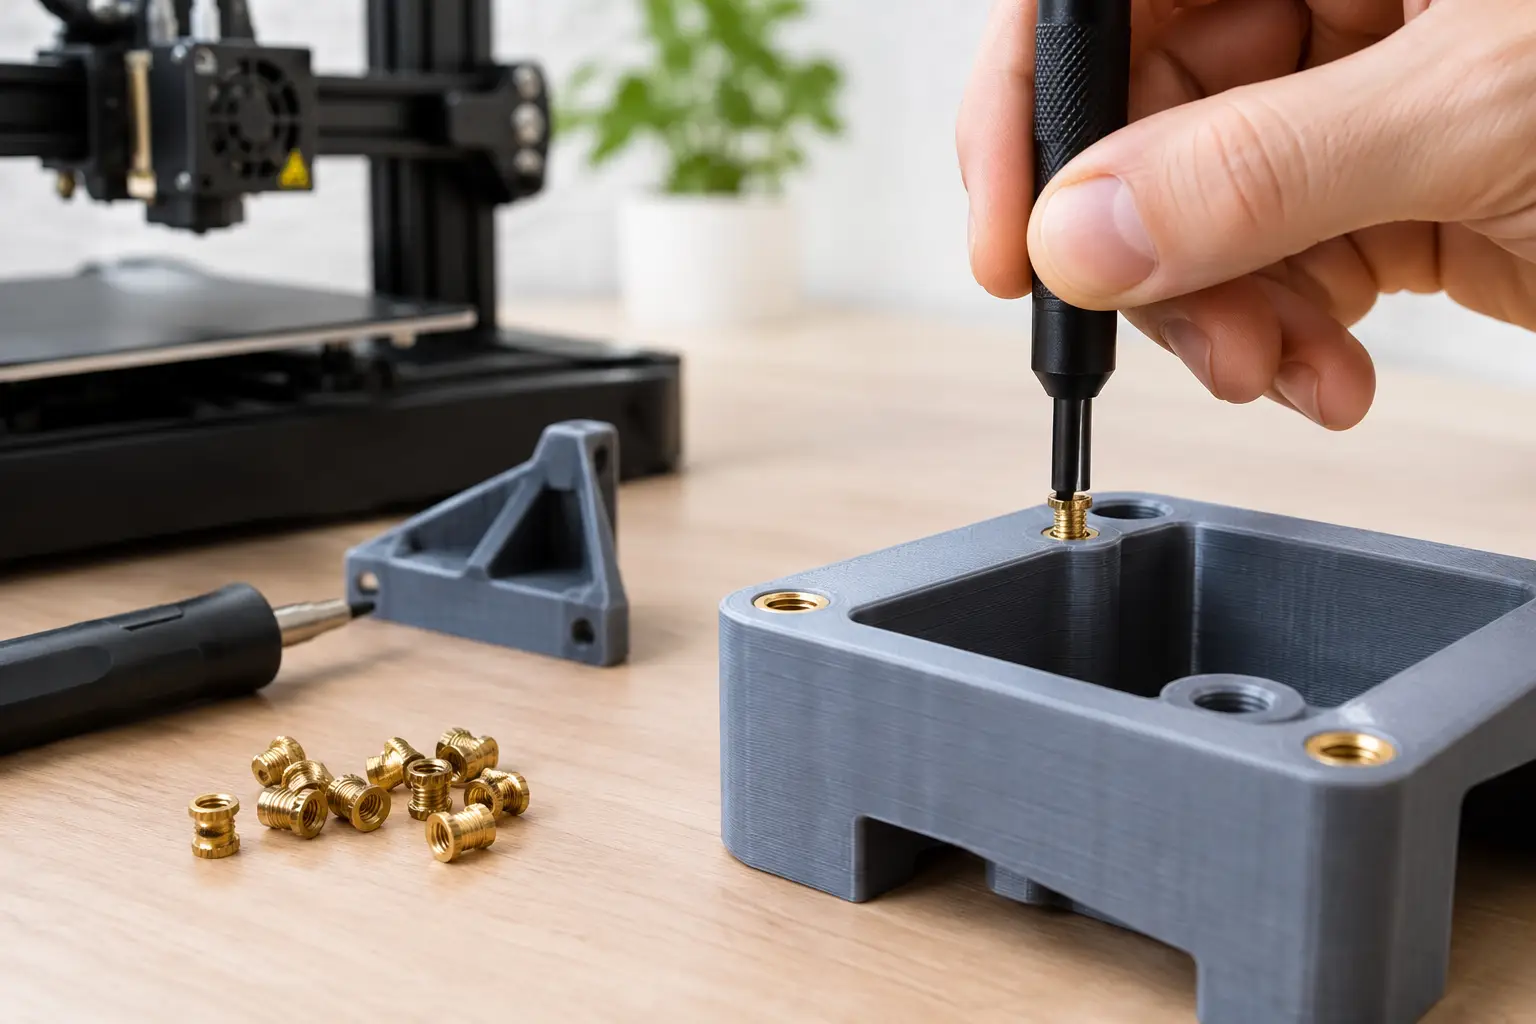

Un taraudage réalisé directement dans du plastique fonctionne pour un montage occasionnel. Dès qu’une vis doit être démontée régulièrement, subir un effort ou maintenir une pièce mécanique, il devient vite fragile. Savoir comment fixer des inserts filetés permet d’obtenir un assemblage plus fiable, plus propre et réutilisable dans une pièce imprimée en 3D.
L’insert fileté est une petite douille, le plus souvent en laiton, dotée d’un filetage intérieur métrique. Une fois intégrée au plastique, elle offre à la vis une prise métallique. C’est une solution courante pour les boîtiers électroniques, les supports, les capots, les pièces de réparation, les prototypes fonctionnels et les petites séries.
Pourquoi utiliser un insert fileté plutôt qu’un taraudage plastique ?
Le plastique FDM résiste bien à de nombreux usages, mais ses limites apparaissent vite autour d’un trou fileté. Une vis qui serre trop fort peut déformer le filetage. Plusieurs montages et démontages peuvent l’user, surtout avec du PLA. Le risque augmente encore lorsque la pièce est soumise à des vibrations ou à une traction répétée.
L’insert répartit mieux l’effort dans la matière. Il permet aussi d’utiliser une vis standard M2, M3, M4 ou M5 sans avoir à redessiner la pièce à chaque évolution du montage. Pour un prototype destiné à être manipulé, un carter démontable ou une pièce technique en petite série, c’est souvent un choix plus économique que de refaire une pièce après chaque arrachement de filetage.
Cela ne veut pas dire que l’insert est obligatoire partout. Pour une fixation légère, rare ou peu accessible, une vis à tôle ou une vis directement dans le plastique peut suffire. Le bon choix dépend de la charge, de la fréquence de démontage, du matériau imprimé et de l’épaisseur disponible autour du trou.
Choisir le bon insert et préparer la pièce
Pour l’impression 3D, les inserts à chaud moletés sont généralement les plus adaptés. Leur surface extérieure comporte des reliefs qui s’ancrent dans le plastique ramolli. On les trouve avec plusieurs formes et dimensions, pour des filetages métriques courants.
Le diamètre extérieur de l’insert ne suffit pas à définir le diamètre du trou dans la pièce. Chaque référence possède ses propres recommandations. Un trou trop étroit demandera trop de force et risque de fendre le bossage. Un trou trop large donnera un insert qui tourne ou s’arrache. Il faut donc partir de la fiche dimensionnelle de l’insert choisi, puis prévoir si besoin un petit test sur une éprouvette imprimée avec le même matériau et les mêmes réglages.
Le logement doit être dessiné dès la conception. Ajoutez un léger chanfrein à l’entrée du trou : il aide l’insert à se centrer et évite qu’il accroche une arête au départ. Prévoyez également assez de matière autour du logement. Un bossage trop fin peut se déformer à la pose, même si l’insert semble correctement installé.
Pour une pièce sollicitée, augmentez le nombre de périmètres autour du trou plutôt que de compter uniquement sur le remplissage. Des parois épaisses apportent une résistance plus prévisible. L’orientation d’impression compte aussi : si l’effort d’arrachement suit le sens d’ouverture entre les couches, la pièce sera plus vulnérable. Une bonne géométrie vaut souvent mieux qu’un taux de remplissage très élevé.
Comment fixer des inserts filetés à chaud
La pose à chaud est la méthode la plus propre et la plus fiable pour une pièce FDM. Elle consiste à chauffer l’insert avec une pointe adaptée, puis à le presser lentement dans son logement. Le plastique se ramollit localement, épouse les reliefs de l’insert et se solidifie autour de lui.
Un fer à souder réglable est l’outil le plus accessible. Idéalement, utilisez une panne ou un embout de pose correspondant au diamètre de l’insert. Une pointe trop fine peut faire basculer la douille, tandis qu’une panne plate chauffe moins régulièrement. Il existe aussi des presses dédiées : elles sont particulièrement utiles pour les petites séries, car elles assurent une descente bien verticale et répétable.
Commencez par placer la pièce sur une surface stable et résistante à la chaleur. Présentez l’insert dans son trou, avec le bon côté vers le bas si sa géométrie n’est pas symétrique. Chauffez-le progressivement, puis exercez une pression légère et constante. L’insert doit descendre droit, sans être poussé de force.
Arrêtez-vous lorsque sa face supérieure arrive au niveau de la surface, ou légèrement en retrait si la pièce doit recevoir un élément parfaitement plan. Retirez ensuite le fer en gardant la pièce immobile. Attendez quelques instants que le plastique refroidisse avant d’installer une vis. Cette phase est courte, mais elle évite de déplacer l’insert alors que la matière est encore molle.
La température dépend du polymère et de la taille de l’insert. Avec du PLA, une plage de départ autour de 190 à 210 °C est souvent pertinente. Pour du PETG, on travaille fréquemment un peu plus chaud, autour de 220 à 240 °C. L’ABS et l’ASA demandent en général davantage de chaleur. Ces valeurs restent des repères : l’insert, la panne, le diamètre du trou et le matériau réellement imprimé font varier le résultat.
Un bon réglage permet à l’insert de s’enfoncer sans effort excessif, tout en conservant une matière nette autour du logement. Si le plastique brunit, forme une grosse bavure ou s’affaisse, la température est probablement trop élevée ou le temps de chauffe trop long. Si l’insert refuse de descendre et déforme le bossage, augmentez légèrement la température ou vérifiez le diamètre du trou.
Les erreurs qui fragilisent la fixation
L’erreur la plus fréquente consiste à utiliser le fer à souder comme un outil de perçage. L’insert doit fondre juste assez de matière pour s’ancrer, pas creuser un logement improvisé. Si le trou est mal dimensionné, il faut corriger le modèle 3D plutôt que compenser avec davantage de chaleur ou de pression.
L’alignement est tout aussi important. Un insert posé de travers peut rendre le vissage difficile, créer une contrainte sur la vis et donner un montage peu esthétique. Travaillez face à la pièce, vérifiez la verticalité pendant la descente et évitez de corriger brutalement l’angle une fois le plastique ramolli.
Il faut également éviter de trop serrer la vis après la pose. L’insert résiste mieux qu’un filetage directement réalisé dans le plastique, mais il ne transforme pas une pièce légère en pièce métallique. Respectez un couple de serrage raisonnable, surtout sur les petits filetages. Pour les efforts élevés, prévoyez une géométrie de renfort ou une fixation traversante avec écrou lorsque cela est possible.
Enfin, ne testez pas la résistance d’un insert sur une pièce finale sans avoir validé le procédé. Une petite éprouvette avec plusieurs diamètres de trous permet de gagner du temps, de limiter les déchets et de choisir rapidement le meilleur réglage pour votre imprimante ou votre prestataire.
Quel matériau d’impression choisir ?
Le PLA convient à de nombreux objets d’intérieur et prototypes peu sollicités. Il permet une pose d’insert simple, mais sa tenue à la chaleur et aux chocs reste limitée. Pour un boîtier fonctionnel, une pièce manipulée ou un assemblage qui doit durer, le PETG offre souvent un meilleur compromis entre résistance, souplesse et coût.
L’ASA, l’ABS, le nylon ou certains matériaux techniques sont pertinents lorsque la pièce est exposée à la chaleur, à l’extérieur ou à des contraintes mécaniques plus fortes. Leur mise en œuvre demande toutefois des réglages d’impression plus exigeants. Le choix ne doit donc pas reposer uniquement sur la résistance théorique : il faut aussi considérer les conditions réelles d’utilisation, la finition attendue et le budget du projet.
Pour une pièce sur mesure, prévoir les inserts dès le dessin évite les compromis tardifs. Olivier3dprint peut accompagner ce choix afin d’adapter le matériau, l’épaisseur des zones de fixation et la solution d’assemblage à l’usage réel de votre pièce. Une fixation bien pensée dès le départ rend l’objet plus durable, mais aussi plus simple à réparer, modifier et faire évoluer.