Adresse
10 rue Claude Debussy
59126 Linselles - France

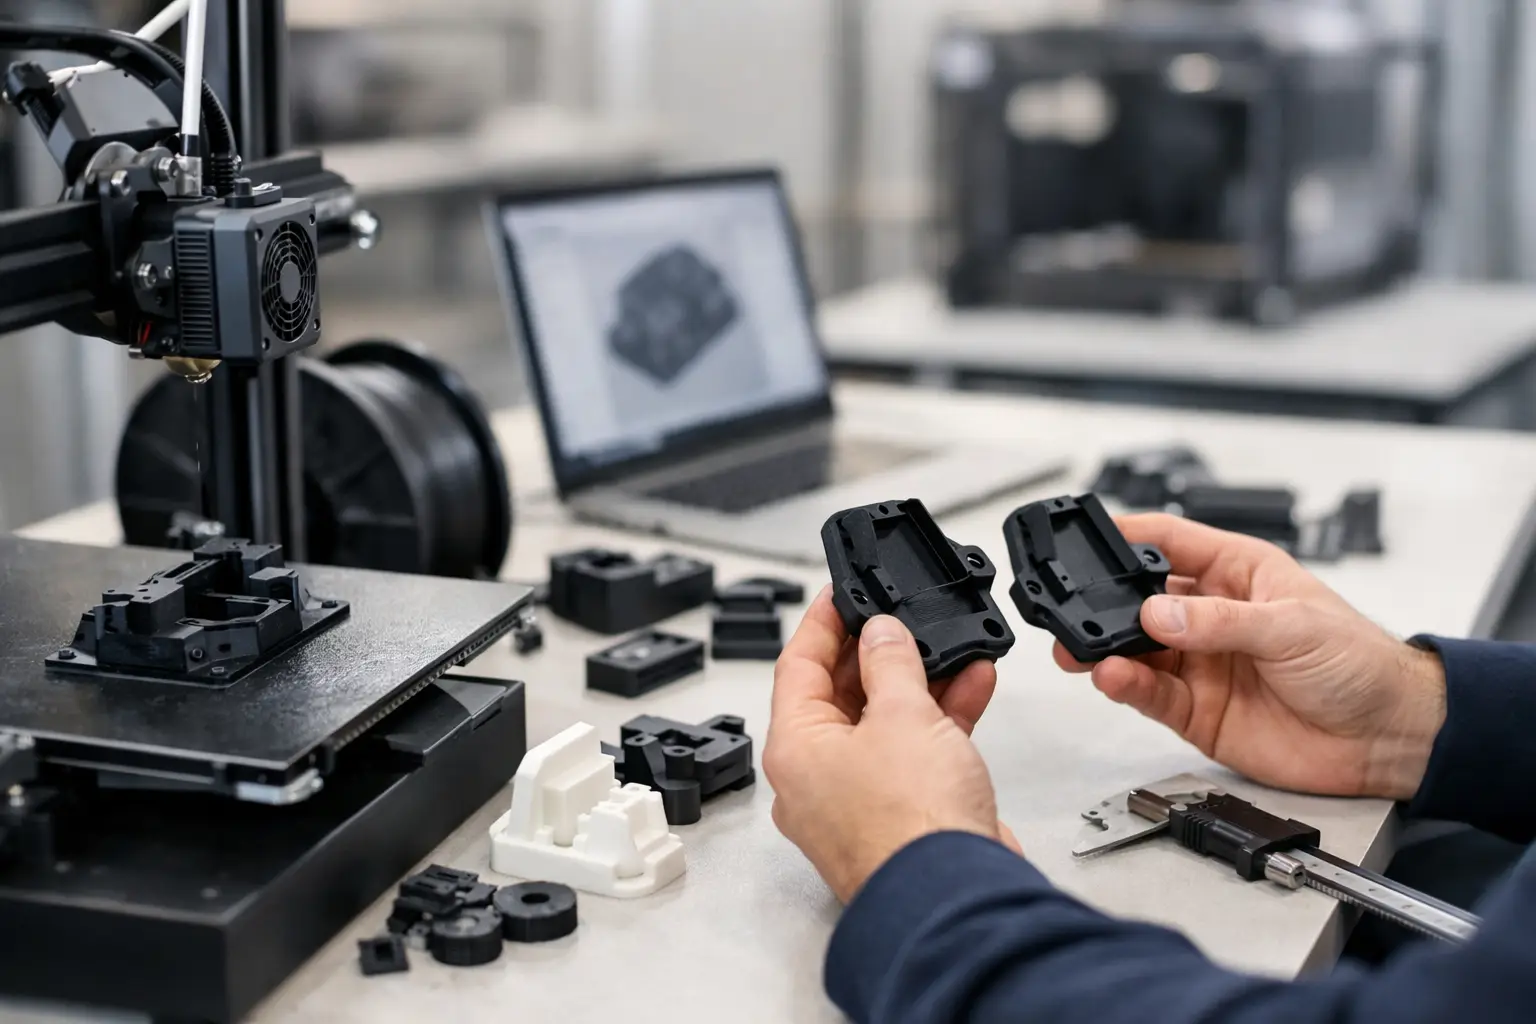

Une pièce validée sur un prototype unique peut encore révéler des surprises au dixième exemplaire : déformation légère, assemblage trop serré, finition inégale ou temps de production mal estimé. Savoir comment lancer une présérie FDM consiste précisément à détecter ces écarts avant d’engager une fabrication plus régulière. C’est une étape concrète entre l’idée, le prototype et la petite série, sans moule ni investissement industriel lourd.
Pour un artisan, un bureau d’étude, un designer ou une petite entreprise, la présérie permet de mettre quelques pièces dans les mains des utilisateurs, de tester un montage réel et de chiffrer la production sur des bases fiables. L’impression 3D FDM est particulièrement adaptée à cette phase, à condition de préparer le fichier, le matériau et le contrôle qualité avec méthode.
À quoi sert une présérie FDM ?
Une présérie est une production limitée de pièces proches de la version finale. Son objectif n’est pas seulement de fabriquer plusieurs exemplaires : elle sert à valider la répétabilité. Une pièce peut être belle et fonctionnelle seule, mais devenir plus complexe à produire lorsque les impressions s’enchaînent, que plusieurs plateaux sont nécessaires ou que les pièces doivent s’assembler entre elles.
Selon le projet, une présérie compte souvent de quelques unités à quelques dizaines de pièces. Il n’existe pas de quantité universelle. Pour un boîtier électronique, cinq à dix exemplaires peuvent suffire à vérifier l’assemblage et l’usage. Pour un accessoire destiné à être vendu, produire vingt ou trente pièces peut mieux révéler les variations de finition, les besoins d’emballage et le temps réel de préparation.
La FDM, ou dépôt de fil fondu, évite les coûts de moule de l’injection plastique. Elle permet aussi de modifier rapidement une cote, une gravure ou une géométrie entre deux cycles. En contrepartie, il faut accepter les caractéristiques propres au procédé : couches visibles, orientation influente sur la résistance, tolérances à anticiper et cadence plus limitée que celle d’une fabrication industrielle automatisée.
Comment lancer une présérie FDM étape par étape
Partir d’un fichier pensé pour la fabrication
Le fichier 3D doit représenter la pièce à fabriquer, pas uniquement son intention esthétique. Avant de lancer les impressions, vérifiez les dimensions critiques : diamètre d’un axe, largeur d’une rainure, position d’un insert, passage d’une vis, zone de clipsage ou surface de collage. Une cote théoriquement exacte dans le logiciel peut demander un jeu en fabrication.
Les assemblages sont le premier point à tester. Deux pièces qui doivent s’emboîter, coulisser ou se visser ne peuvent pas être validées séparément. Imprimez-les dans les conditions prévues pour la présérie et réalisez le montage complet. Pour une pièce technique, il est souvent utile de prévoir une version de contrôle avec plusieurs valeurs de jeu ou plusieurs épaisseurs localisées. Cela coûte moins cher que de refaire une série entière après constat d’un blocage.
Pensez également à l’orientation d’impression dès la conception. Elle agit sur l’aspect des faces, le besoin en supports, la résistance mécanique et le temps machine. Une languette imprimée à plat ne réagira pas forcément comme la même languette imprimée verticalement. Si la pièce subit un effort, l’orientation doit être choisie en fonction de cet effort, et non uniquement pour obtenir le temps d’impression le plus court.
Choisir le matériau selon l’usage réel
Le bon matériau n’est pas toujours le plus résistant sur une fiche technique. Il doit répondre aux conditions d’utilisation de la pièce : température, humidité, chocs, exposition extérieure, contact avec un produit, flexion répétée ou exigence visuelle.
Le PLA convient bien à de nombreux prototypes, objets décoratifs et pièces peu sollicitées. Il est accessible et offre généralement une belle qualité de surface, mais il supporte moins bien la chaleur qu’un PETG ou un ASA. Le PETG est souvent pertinent pour une pièce fonctionnelle courante, notamment lorsqu’une meilleure tenue à l’humidité et aux chocs est recherchée. L’ASA convient davantage aux usages extérieurs grâce à sa résistance aux UV. Pour des contraintes mécaniques ou thermiques plus élevées, d’autres matériaux peuvent être envisagés, avec des exigences d’impression et un coût plus importants.
La présérie sert justement à vérifier ce choix. Un matériau peut convenir à la pièce elle-même mais compliquer la pose d’inserts, donner un aspect non souhaité ou créer trop de flexibilité sur une zone précise. Si l’objet final doit être manipulé chaque jour, testez-le dans son contexte réel plutôt que sur un établi pendant cinq minutes.
Fixer une qualité d’impression cohérente
Une hauteur de couche fine améliore l’aspect de certaines surfaces, mais elle augmente le temps d’impression et donc le coût unitaire. À l’inverse, une couche plus épaisse accélère la production, avec des strates davantage visibles. La bonne décision dépend de la fonction de la pièce et de la surface que l’utilisateur verra réellement.
Il faut aussi définir le niveau de remplissage, le nombre de parois, les supports et les éventuelles opérations de finition. Pour une pièce soumise à des contraintes, ajouter des parois peut être plus utile qu’augmenter fortement le remplissage. Pour une pièce d’aspect, l’orientation et la gestion des supports auront souvent plus d’effet que quelques pourcents de matière en plus.
L’objectif n’est pas d’obtenir le réglage le plus spectaculaire sur un seul exemplaire. Il est de définir un réglage reproductible, compatible avec le budget et le délai de la présérie. Documenter ces paramètres évite de repartir de zéro si une nouvelle commande est lancée quelques semaines plus tard.
Tester la fabrication, pas seulement la pièce
Une présérie réussie inclut le test du processus de production. Mesurez le temps nécessaire pour préparer les fichiers, lancer les machines, retirer les pièces, ôter les supports, contrôler les dimensions et conditionner les exemplaires. Ces étapes pèsent directement sur le prix et le délai, surtout pour une petite quantité.
Si plusieurs références sont prévues, vérifiez aussi la logique des plateaux d’impression. Regrouper certaines pièces peut réduire les manipulations, mais un plateau trop chargé augmente parfois le risque de perdre plusieurs pièces en cas d’incident. Le meilleur choix dépend de la taille des objets, de leur géométrie et du délai attendu. Une production prudente peut être préférable à une optimisation trop agressive lorsque les pièces sont nécessaires pour une présentation client ou un test terrain précis.
Les éléments ajoutés après impression méritent la même attention : inserts filetés, aimants, vis, joints, étiquettes ou emballage. Un insert qui se pose facilement sur la première pièce peut demander un réglage de température ou un outil spécifique pour rester constant sur toute la présérie. Si le produit est destiné à la vente, testez aussi le déballage et les consignes d’utilisation avec une personne qui ne connaît pas le projet.
Mettre en place un contrôle qualité simple et utile
Le contrôle qualité n’a pas besoin d’être complexe pour être efficace. Il doit correspondre aux risques de la pièce. Pour un capot décoratif, l’aspect des faces visibles, l’absence de défaut majeur et la stabilité dimensionnelle peuvent suffire. Pour un support technique, contrôlez les cotes fonctionnelles, la tenue sous charge, le montage et la répétabilité d’un exemplaire à l’autre.
Préparez une fiche de contrôle avec les points indispensables et les tolérances acceptables. Elle peut contenir les dimensions à mesurer, le type de vis utilisé, la force ou le mouvement à tester, ainsi que les défauts visuels rédhibitoires. Cette fiche facilite les échanges avec le fabricant et évite les validations trop subjectives du type « cela semble correct ».
Ne cherchez pas une perfection abstraite. Une trace de couche sur une face non visible n’a pas le même impact qu’un support mal retiré sur une zone de contact. Définir ce qui est acceptable permet de maîtriser les coûts sans sacrifier la fonction ni l’image du produit.
Anticiper le passage à la petite série
Les résultats de la présérie doivent conduire à une décision claire : conserver le design, le corriger ou modifier le procédé. Si la pièce est validée mais que son temps d’impression est trop long, une légère adaptation de géométrie peut faire une vraie différence. Réduire une zone massive, limiter les supports ou séparer un ensemble en deux éléments assemblables peut améliorer le coût et la cadence sans changer l’usage final.
À l’inverse, certains projets dépassent progressivement l’intérêt économique de la FDM. Lorsque les volumes augmentent fortement, qu’un aspect parfaitement lisse est obligatoire ou que les tolérances sont très serrées, une autre technologie ou un outillage peut devenir plus pertinent. La présérie apporte alors une donnée essentielle : elle permet de prendre cette décision avec des pièces réelles, des temps mesurés et des retours d’usage, plutôt qu’avec des hypothèses.
Chez Olivier3dprint, l’accompagnement peut commencer à partir d’un fichier 3D, d’un plan coté ou même d’un croquis suffisamment précis. L’enjeu est de choisir une solution adaptée au besoin réel, sans surdimensionner le matériau, la finition ou le volume de départ.
Avant de commander davantage, faites circuler les exemplaires de présérie auprès des personnes qui vont les utiliser, les monter ou les vendre. Le retour le plus utile vient souvent de celui qui manipule l’objet sans connaître sa conception : il montrera immédiatement ce qui doit être ajusté avant la prochaine fabrication.