Adresse
10 rue Claude Debussy
59126 Linselles - France

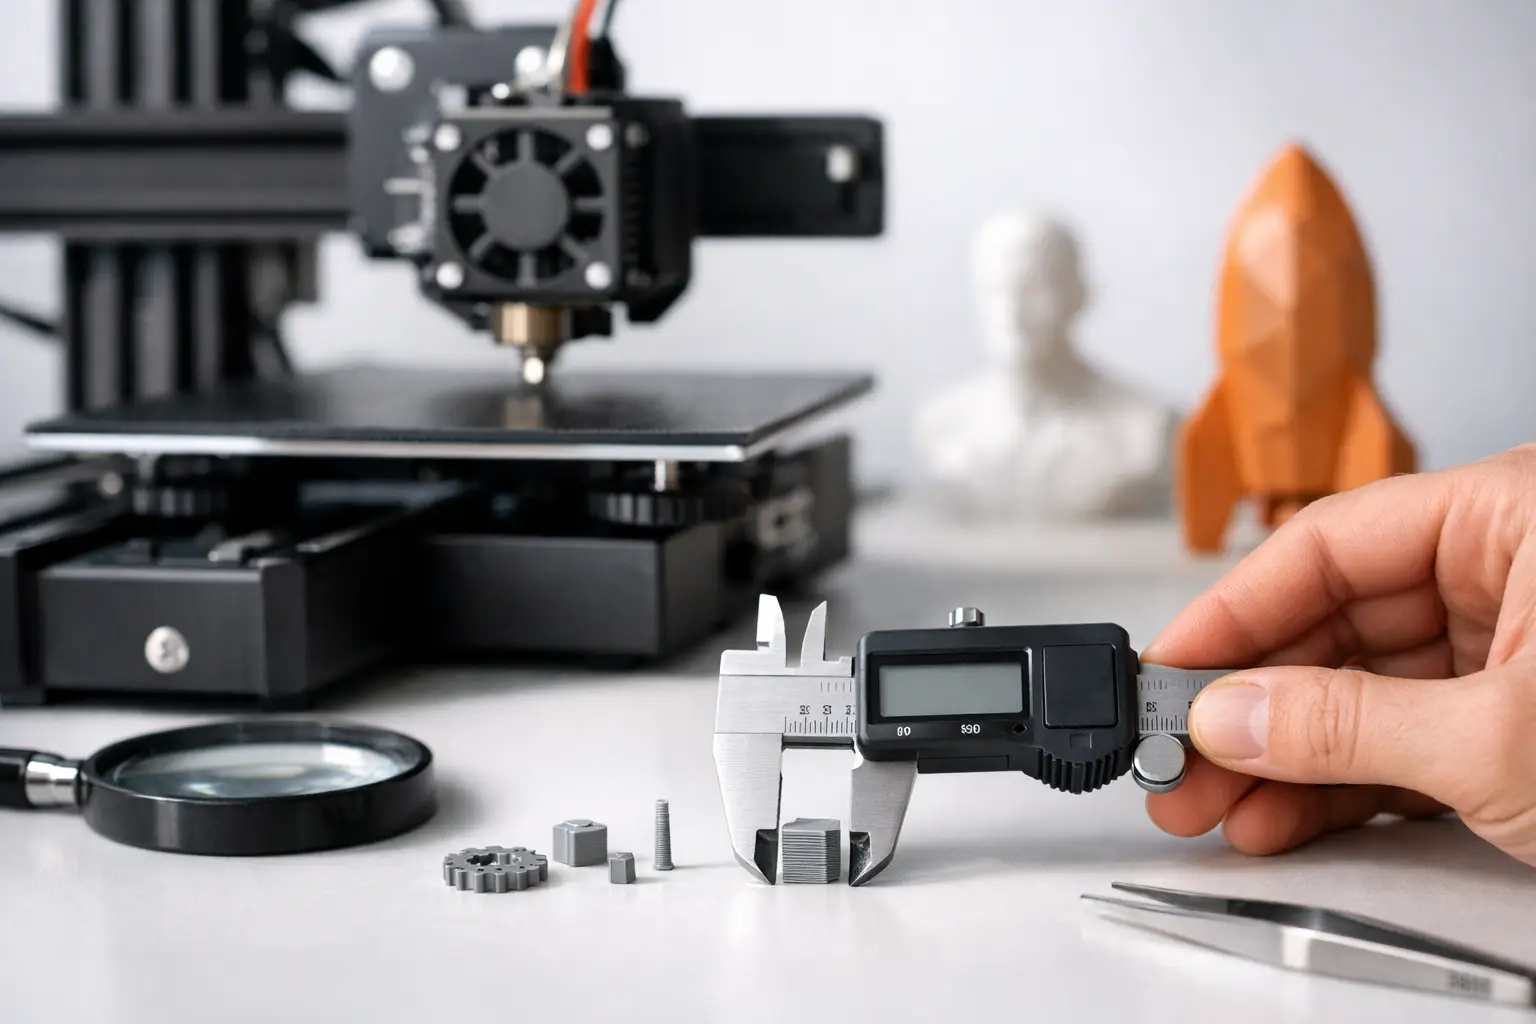

Une pièce de 30 mm peut être parfaitement imprimable, tandis qu’un détail de 0,4 mm sur cette même pièce peut disparaître, casser ou ne jamais sortir correctement. Ce guide des dimensions minimales en impression FDM aide à concevoir des objets plus fiables avant de lancer une fabrication, qu’il s’agisse d’un prototype, d’une pièce de remplacement ou d’une petite série.
En dépôt de filament fondu, la réussite ne dépend pas seulement des dimensions globales du modèle. Elle dépend surtout de la taille des parois, des trous, des jeux d’assemblage, des textes et des éléments fins. Respecter quelques limites dès la conception évite les retouches, les impressions inutiles et les délais supplémentaires.
Ce que signifie « dimension minimale » en FDM
L’impression FDM construit l’objet couche après couche en déposant un filament fondu à travers une buse. La largeur de cette ligne de matière et la hauteur des couches fixent une partie des limites possibles. Une imprimante peut reproduire un volume assez grand, mais elle ne peut pas créer fidèlement un détail plus fin que ce qu’elle est capable de déposer.
Les valeurs données dans cet article sont des repères de conception. Elles ne remplacent pas l’analyse d’un fichier 3D, car le résultat varie selon le matériau, l’orientation de la pièce, la géométrie, le niveau de finition attendu et la fonction de l’objet. Une maquette décorative tolère plus facilement une finesse limite qu’une fixation soumise à une contrainte mécanique.
Pour une impression standard avec une buse de 0,4 mm, il est prudent de concevoir avec des dimensions qui laissent une marge. Cette marge améliore la régularité de fabrication, limite les risques de déformation et rend le coût plus prévisible.
Épaisseurs minimales : la base d’une pièce solide
Une paroi trop fine est la cause la plus fréquente d’une pièce fragile ou incomplète. En FDM, une paroi est créée avec une ou plusieurs lignes de filament. Si son épaisseur ne correspond pas correctement à ces lignes, le logiciel de préparation peut la simplifier, la rendre irrégulière ou l’ignorer.
Pour une pièce rigide et fonctionnelle, prévoyez en général une épaisseur de paroi d’au moins 1,2 mm. Cette valeur correspond souvent à trois lignes avec une buse standard de 0,4 mm. Une paroi de 0,8 mm peut convenir à certains petits objets décoratifs ou à des formes peu sollicitées, mais elle reste plus sensible aux chocs et aux variations d’impression.
Dès qu’une pièce doit supporter un effort, être vissée, clipsée ou manipulée régulièrement, une épaisseur de 1,6 à 2 mm est un choix plus rassurant. Pour un support mural, une patte de fixation ou un boîtier soumis à des contraintes, il faut aussi renforcer localement les zones sollicitées. Augmenter toute l’épaisseur de la pièce n’est pas toujours nécessaire : une nervure, un congé ou un renfort autour d’un trou peut être plus efficace et plus économique.
Les éléments verticaux fins, comme une tige, une ailette ou une pointe, demandent la même prudence. Sous 1 mm, ils peuvent être réalisables dans certains cas, mais restent fragiles et sensibles au moindre effort. Pour une tige destinée à être utilisée, 1,5 à 2 mm constitue un point de départ plus réaliste.
Attention aux grandes surfaces fines
Une grande plaque de 1 mm d’épaisseur ne réagit pas comme un petit détail de 1 mm. Elle risque de se courber, surtout avec des matériaux plus sensibles au retrait comme l’ABS. Si la pièce doit rester plane, il est préférable d’augmenter son épaisseur, d’ajouter des nervures ou de revoir sa forme.
L’orientation d’impression a aussi un effet direct sur la résistance. Les couches adhèrent très bien dans certaines situations, mais une pièce sollicitée dans le sens de séparation des couches peut casser plus facilement. Une bonne conception tient donc compte des dimensions minimales, mais aussi du sens des efforts réels.
Trous, axes et jeux d’assemblage
Un trou conçu à 3 mm ne mesure pas toujours exactement 3 mm après impression. Le filament déposé sur son contour, les petits écarts de refroidissement et la forme circulaire elle-même peuvent réduire légèrement son diamètre. Les trous très petits sont particulièrement concernés.
Pour un trou traversant propre, un diamètre de 2 mm est généralement un minimum raisonnable. En dessous, le résultat peut être partiellement bouché ou nécessiter un passage de foret. Si le trou doit recevoir une vis, un axe ou une goupille, il est souvent préférable de prévoir un diamètre légèrement supérieur à la cote finale recherchée.
Le même principe s’applique aux pièces qui doivent s’emboîter. Deux éléments modélisés exactement à la même dimension ne s’assembleront pas sans effort. Il faut prévoir un jeu entre les surfaces. Pour un assemblage simple, une tolérance de 0,2 à 0,3 mm par côté donne souvent un bon départ. Pour une pièce longue, une géométrie complexe ou un assemblage qui doit coulisser facilement, 0,4 à 0,5 mm peut être plus adapté.
Le bon jeu dépend de l’usage. Un capot démontable n’exige pas la même précision qu’un coulisseau, un clip ou une pièce de mécanique légère. Il dépend également du matériau : certains filaments se rétractent davantage ou sont plus souples. Lorsqu’un ajustement est critique, imprimer un petit échantillon de test avant la série permet de sécuriser la cote sans refaire l’ensemble de la pièce.
Filetages et logements d’inserts
Un filetage imprimé directement peut fonctionner sur des diamètres suffisants, mais les filets très fins restent vulnérables. Pour un assemblage durable, un logement destiné à un écrou, une vis traversante ou un insert fileté est souvent plus fiable. La pièce gagne en résistance et peut être démontée plusieurs fois.
Dans ce cas, la précision du logement compte autant que son diamètre. Prévoir une légère tolérance évite de devoir forcer excessivement et de fissurer la matière. Une vérification du fichier avant fabrication permet d’adapter la solution au matériel de fixation choisi.
Détails en relief, gravures et texte lisible
Un logo, une référence de pièce ou une inscription peuvent ajouter beaucoup de valeur à un objet, à condition de rester lisibles après impression. Les détails en relief donnent généralement un meilleur résultat que les détails gravés, notamment sur de petites tailles.
Pour du texte en relief, une hauteur d’au moins 0,6 à 0,8 mm est conseillée. Une largeur de trait proche de 0,8 mm ou plus améliore aussi la netteté. Des lettres très fines, avec des angles serrés ou des polices décoratives, risquent de perdre leur forme. Une police simple, avec des traits réguliers, reste le meilleur choix pour identifier une pièce technique.
Pour une gravure, prévoyez plutôt 0,5 à 0,8 mm de profondeur selon la taille du marquage. Une gravure trop légère peut être peu visible, surtout sur une surface légèrement texturée. Si l’inscription doit être lue de loin ou après peinture, il faut augmenter son relief et son espacement.
Les petits détails décoratifs suivent la même logique. Une rainure, une nervure ou un motif inférieur à environ 0,5 mm peut ne pas ressortir nettement. Ce n’est pas impossible, mais ce n’est pas le bon choix lorsque le rendu doit être régulier sur plusieurs exemplaires.
Porte-à-faux et espaces internes : des limites souvent oubliées
Les dimensions minimales ne concernent pas uniquement l’épaisseur des éléments. Une zone horizontale imprimée dans le vide demande un support ou une géométrie adaptée. En règle générale, un porte-à-faux modéré peut être fabriqué sans support, mais plus l’angle se rapproche de l’horizontale, plus le dessous risque de s’affaisser.
Les ponts, c’est-à-dire les portions imprimées entre deux appuis, peuvent également fonctionner sur une courte distance. Toutefois, leur qualité dépend de la longueur, du matériau et de l’aspect exigé. Pour une face visible ou une cote précise, prévoir un chanfrein, une voûte ou un support peut donner un résultat plus propre.
Les cavités internes doivent rester accessibles si elles nécessitent le retrait de supports. Un volume fermé avec du support à l’intérieur peut poser problème. Dans certains cas, il vaut mieux diviser le modèle en deux pièces assemblables, ou revoir la forme pour supprimer le besoin de support.
Adapter les cotes à la fonction de la pièce
Une bonne conception FDM commence par une question simple : que doit faire l’objet ? Pour une figurine, une boîte décorative ou une pièce de présentation, la finesse visuelle peut passer avant la résistance. Pour une équerre, un guide-câble, un boîtier électronique ou un support d’outil, les priorités deviennent la solidité, les jeux d’assemblage et la durabilité.
Le choix du matériau change aussi les recommandations. Le PLA convient très bien à de nombreux prototypes et objets d’usage intérieur, avec un bon niveau de détail. Le PETG offre souvent davantage de résistance aux chocs et à l’humidité, mais peut demander un peu plus de marge sur certains assemblages. L’ABS et d’autres matériaux techniques apportent des propriétés utiles, tout en étant plus exigeants sur la stabilité dimensionnelle.
Chercher la plus petite dimension possible n’est donc pas toujours la meilleure stratégie. Une légère augmentation d’épaisseur ou de jeu peut transformer une pièce incertaine en objet fiable, sans impact significatif sur le prix ni sur le délai.
Faire vérifier un fichier avant l’impression
Un fichier STL peut sembler correct à l’écran tout en contenant des parois trop fines, des volumes non fermés ou des détails difficiles à produire. La vérification en amont permet d’identifier ces points avant de lancer la fabrication. C’est particulièrement utile pour une première pièce, un assemblage ou un modèle conçu sans expérience de l’impression 3D.
Chez Olivier3dprint, l’objectif est de trouver une solution adaptée au besoin réel : conserver les dimensions qui comptent, ajuster celles qui fragilisent la pièce et choisir le matériau cohérent avec son usage. Un croquis coté, une photo de la pièce à reproduire ou un fichier 3D constituent déjà une bonne base pour échanger.
Avant de figer votre modèle, indiquez les dimensions indispensables, les zones qui doivent s’emboîter et les efforts que la pièce devra supporter. Ces quelques informations permettent de proposer une fabrication plus fiable dès le premier essai.