Adresse
10 rue Claude Debussy
59126 Linselles - France

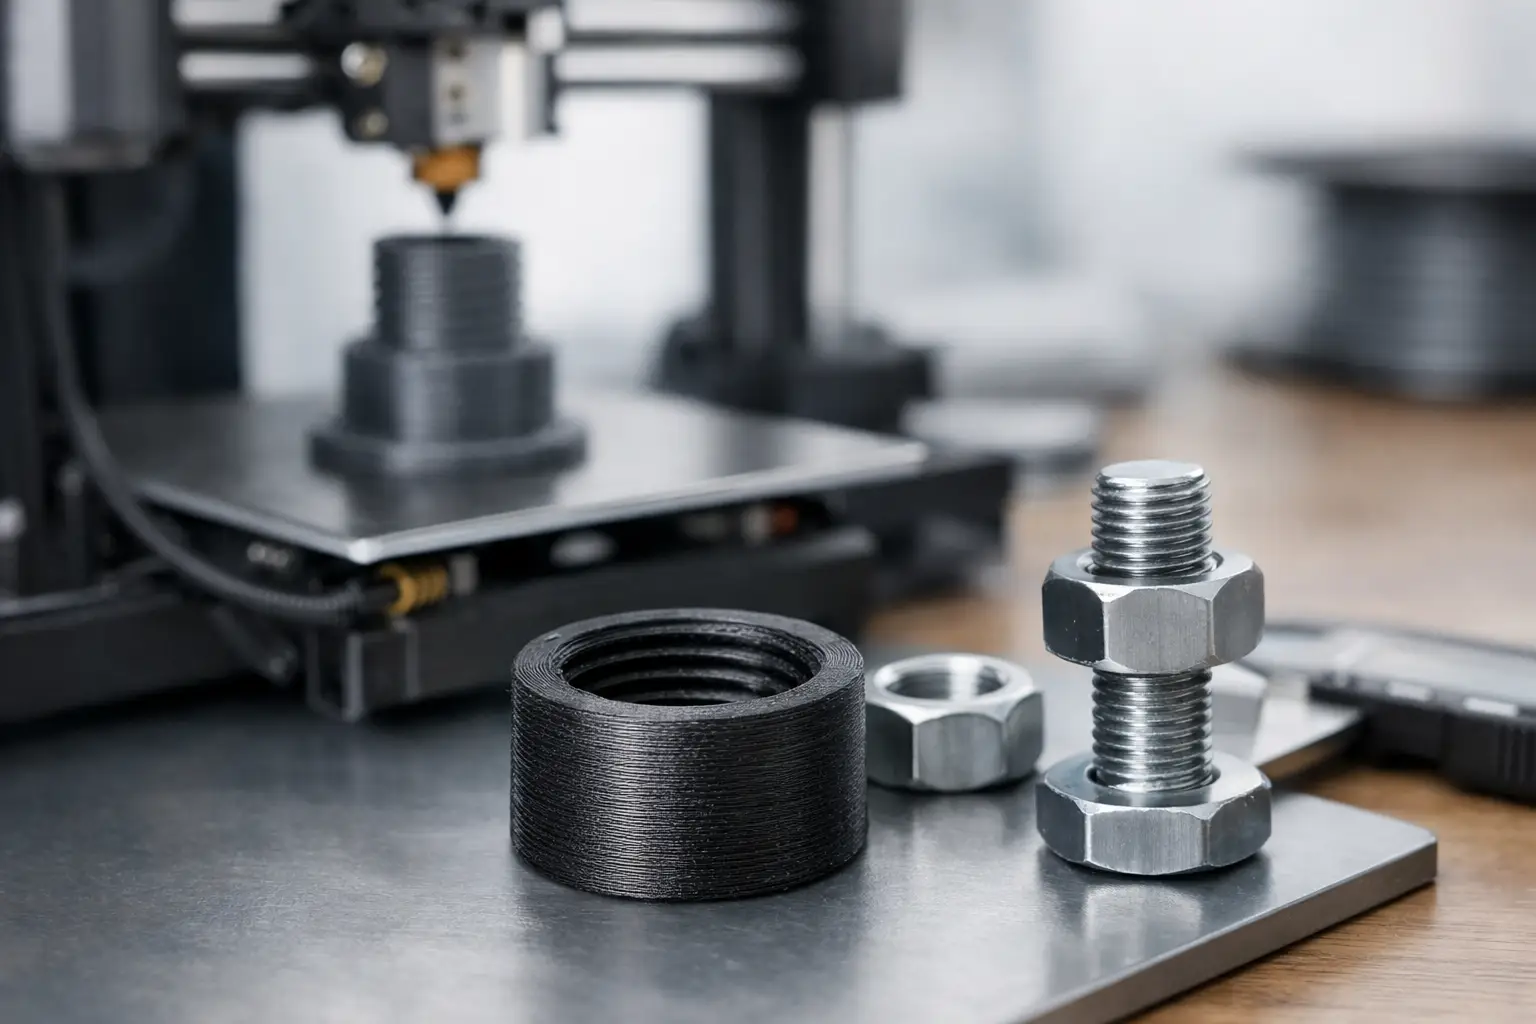

Un bouchon vissé, un boîtier de capteur, un raccord d’atelier ou une pièce de fixation : peut-on imprimer des filetages solides en 3D pour des usages réels ? Oui, dans de nombreux cas. Mais la réponse dépend moins de l’imprimante que du diamètre du filetage, du matériau choisi, de l’orientation de la pièce et des efforts qu’elle devra supporter.
Un filetage imprimé en FDM n’a pas vocation à remplacer systématiquement une visserie métallique industrielle. En revanche, il peut parfaitement convenir à un assemblage démontable, un prototype fonctionnel, un capot technique, un adaptateur, un contenant ou une petite série. L’objectif est de choisir la bonne solution dès la conception, plutôt que de découvrir les limites une fois la pièce imprimée.
Quand un filetage imprimé en 3D est-il solide ?
La solidité d’un filetage ne se résume pas à sa capacité à se visser une première fois. Il doit conserver sa forme après plusieurs montages, résister au serrage attendu et ne pas s’arracher sous une traction ou une vibration normale pour son usage.
Les filetages de grand diamètre donnent généralement les meilleurs résultats. Avec un pas assez large, chaque spire possède une surface d’appui suffisante et les petites irrégularités liées aux couches d’impression ont peu d’incidence. À l’inverse, un très petit filetage fin demande une précision difficile à obtenir en FDM et s’use rapidement, surtout s’il est manipulé souvent.
Pour une pièce destinée à être ouverte occasionnellement, comme un couvercle, un cache ou un boîtier, le filetage directement imprimé est souvent une option économique et efficace. Pour un assemblage démonté chaque jour, soumis à un fort couple ou chargé mécaniquement, une solution hybride avec insert métallique mérite d’être envisagée.
Le diamètre et le pas font la différence
Un filetage standard de petit diamètre peut sembler simple à modéliser, mais il ne laisse que très peu de matière entre les creux et les sommets des filets. Or, l’impression FDM dépose du plastique par couches : elle ne reproduit pas aussi finement un profil qu’un usinage ou un moulage.
En pratique, il est préférable de prévoir un diamètre d’au moins 10 à 12 mm pour un filetage imprimé directement, avec un pas relativement large. Au-delà de 20 mm, les résultats deviennent souvent très satisfaisants pour des bouchons, bagues, raccords non pressurisés et corps de boîtiers. Ce n’est pas une règle absolue : la géométrie, le matériau et la précision de l’imprimante font aussi varier le résultat.
Un profil de filetage légèrement simplifié est souvent plus fiable qu’une copie stricte d’une norme mécanique. Des sommets et fonds de filets moins agressifs facilitent l’impression, réduisent les risques de blocage et limitent l’usure. Un chanfrein d’entrée sur la partie mâle comme sur la partie femelle aide également à engager le vissage sans forcer.
Prévoir un jeu fonctionnel
Deux pièces aux dimensions théoriquement identiques ne se visseront pas forcément correctement après impression. Le plastique se rétracte légèrement en refroidissant, les parois peuvent présenter de fines surépaisseurs et la première couche est parfois plus écrasée.
Il faut donc intégrer un jeu entre le filetage mâle et le filetage femelle. Ce jeu dépend de la machine, de la hauteur de couche et du matériau, mais une valeur de départ autour de 0,15 à 0,30 mm est fréquemment nécessaire. Pour une pièce technique, le plus sûr reste d’imprimer un petit échantillon de filetage avant de lancer toute une série.
Cette étape évite de perdre du temps et de la matière. Elle permet aussi d’ajuster le serrage recherché : libre pour un bouchon souvent manipulé, plus ferme pour une bague de maintien ou une fixation qui ne doit pas se desserrer seule.
Quel matériau choisir pour des filetages solides ?
Le PLA peut convenir à un prototype, à une pièce d’exposition ou à un montage peu sollicité. Il s’imprime avec une bonne précision et offre un rendu propre, mais il est plus cassant que d’autres plastiques et supporte mal la chaleur. Un filetage en PLA serré fortement ou laissé dans une voiture en plein été peut perdre en fiabilité.
Le PETG est souvent un bon compromis pour des pièces fonctionnelles. Il résiste mieux aux chocs et à l’humidité que le PLA, tout en restant accessible en impression FDM. Sa légère souplesse peut être utile sur un bouchon ou un filetage qui doit endurer plusieurs cycles de vissage. En contrepartie, il demande un réglage soigné pour éviter les petits défauts de surface qui rendent le montage moins fluide.
L’ASA est intéressant pour les pièces destinées à l’extérieur ou exposées aux UV. Il offre une bonne tenue dans le temps, à condition que l’impression soit réalisée dans des conditions maîtrisées. Pour certaines pièces très sollicitées, des matériaux techniques comme le nylon peuvent apporter davantage de résistance à l’usure. Ils sont toutefois plus exigeants à imprimer et ne sont pas toujours le choix le plus pertinent pour une pièce unique à coût maîtrisé.
Le matériau doit aussi correspondre à l’environnement réel de la pièce. Contact avec de l’eau, chaleur, produits ménagers, graisse, rayonnement solaire ou contraintes répétées : ces éléments comptent autant que la force appliquée au filetage.
L’orientation d’impression change la résistance
En FDM, une pièce n’est pas aussi résistante dans toutes les directions. Les couches sont très bien liées lorsqu’elles sont correctement imprimées, mais un effort qui tend à les séparer reste le scénario le plus défavorable.
Un filetage vertical est généralement simple à imprimer et donne un profil régulier. Il est adapté à de nombreux bouchons et écrous. Selon la forme de la pièce et le sens des efforts, une orientation différente peut néanmoins renforcer la zone critique. Il faut alors vérifier que les supports éventuels ne dégradent pas la surface filetée.
L’épaisseur des parois compte aussi beaucoup. Augmenter légèrement le nombre de périmètres autour d’un filetage apporte souvent plus de bénéfice qu’un remplissage élevé au centre de la pièce. Pour une bague ou un écrou, une matière dense dans la zone des filets est bien plus utile qu’un grand volume de remplissage interne éloigné de la contrainte.
Une hauteur de couche plus fine améliore la définition des spires, surtout sur un pas modéré. Elle ne transforme pas un petit filetage délicat en élément mécanique haute performance, mais elle réduit les frottements et facilite le vissage. Un post-traitement léger, par exemple retirer les bavures ou passer plusieurs fois la vis correspondante, peut finir l’ajustement sans endommager la pièce.
Quand faut-il préférer un insert ou une vis métallique ?
Un insert fileté métallique, posé à chaud dans une pièce imprimée, est une excellente réponse lorsqu’une vis doit être serrée et desserrée régulièrement. La pièce conserve les avantages de l’impression 3D – forme sur mesure, fabrication rapide, absence d’outillage – tandis que le filetage supporte mieux les cycles de montage.
Cette solution est particulièrement adaptée aux boîtiers électroniques, supports d’appareils, outillages, fixations de panneaux et assemblages de petites séries. Elle évite que le plastique se déforme progressivement sous la pression de la vis.
Une vis traversante avec écrou, ou un écrou emprisonné dans la pièce, peut aussi être plus appropriée quand l’effort est élevé. Pour une pièce de sécurité, un élément soumis à une forte traction, à des vibrations continues ou à une température importante, il vaut mieux ne pas confier toute la tenue mécanique à un filetage en plastique imprimé.
Dans certains projets, la bonne réponse consiste à imprimer le corps de la pièce et à intégrer une interface métallique uniquement là où elle apporte une vraie valeur. Cette approche limite les coûts sans compromettre la fonction essentielle.
Les erreurs qui fragilisent un filetage
Le premier piège est de reproduire un filetage trop fin sans l’adapter au procédé FDM. La pièce peut sembler correcte visuellement, puis se bloquer ou s’user dès les premières manipulations. Le deuxième est de serrer comme sur une pièce métallique : le plastique demande un couple raisonnable et une conception qui répartit les efforts.
Il faut aussi éviter les parois trop minces autour du filetage femelle. Si le logement est insuffisamment épais, il peut s’ouvrir sous l’effet du serrage. Une base bien dimensionnée, un congé entre le filetage et le corps de pièce, ainsi qu’une longueur d’engagement adaptée réduisent ce risque.
Enfin, un mauvais état de surface n’est pas toujours un problème esthétique. Des fils, des bavures ou une légère déformation peuvent empêcher les spires de porter correctement. Une pièce proprement imprimée, réglée pour son matériau et contrôlée avant expédition fera une différence concrète sur la durée de vie de l’assemblage.
Faire valider la solution avant la production
Pour une pièce sur mesure, un croquis, une photo de l’élément à remplacer ou un fichier 3D permettent déjà d’évaluer la faisabilité. Il est utile de préciser le diamètre du filetage, l’élément qui viendra s’y visser, la fréquence d’utilisation, le poids ou l’effort à reprendre, ainsi que l’environnement de la pièce.
Olivier3dprint peut orienter le choix entre filetage imprimé, jeu ajusté, matériau adapté ou intégration d’un insert, selon le besoin réel. Une pièce simple n’a pas besoin d’une solution coûteuse, mais une pièce souvent sollicitée mérite d’être pensée pour durer.
Avant de commander plusieurs exemplaires, faites fabriquer ou tester un premier modèle fonctionnel. Ce petit essai permet de vérifier le vissage dans les conditions réelles et d’obtenir une pièce qui ne se contente pas de s’assembler sur l’établi, mais qui reste agréable et fiable à utiliser.