Adresse
10 rue Claude Debussy
59126 Linselles - France

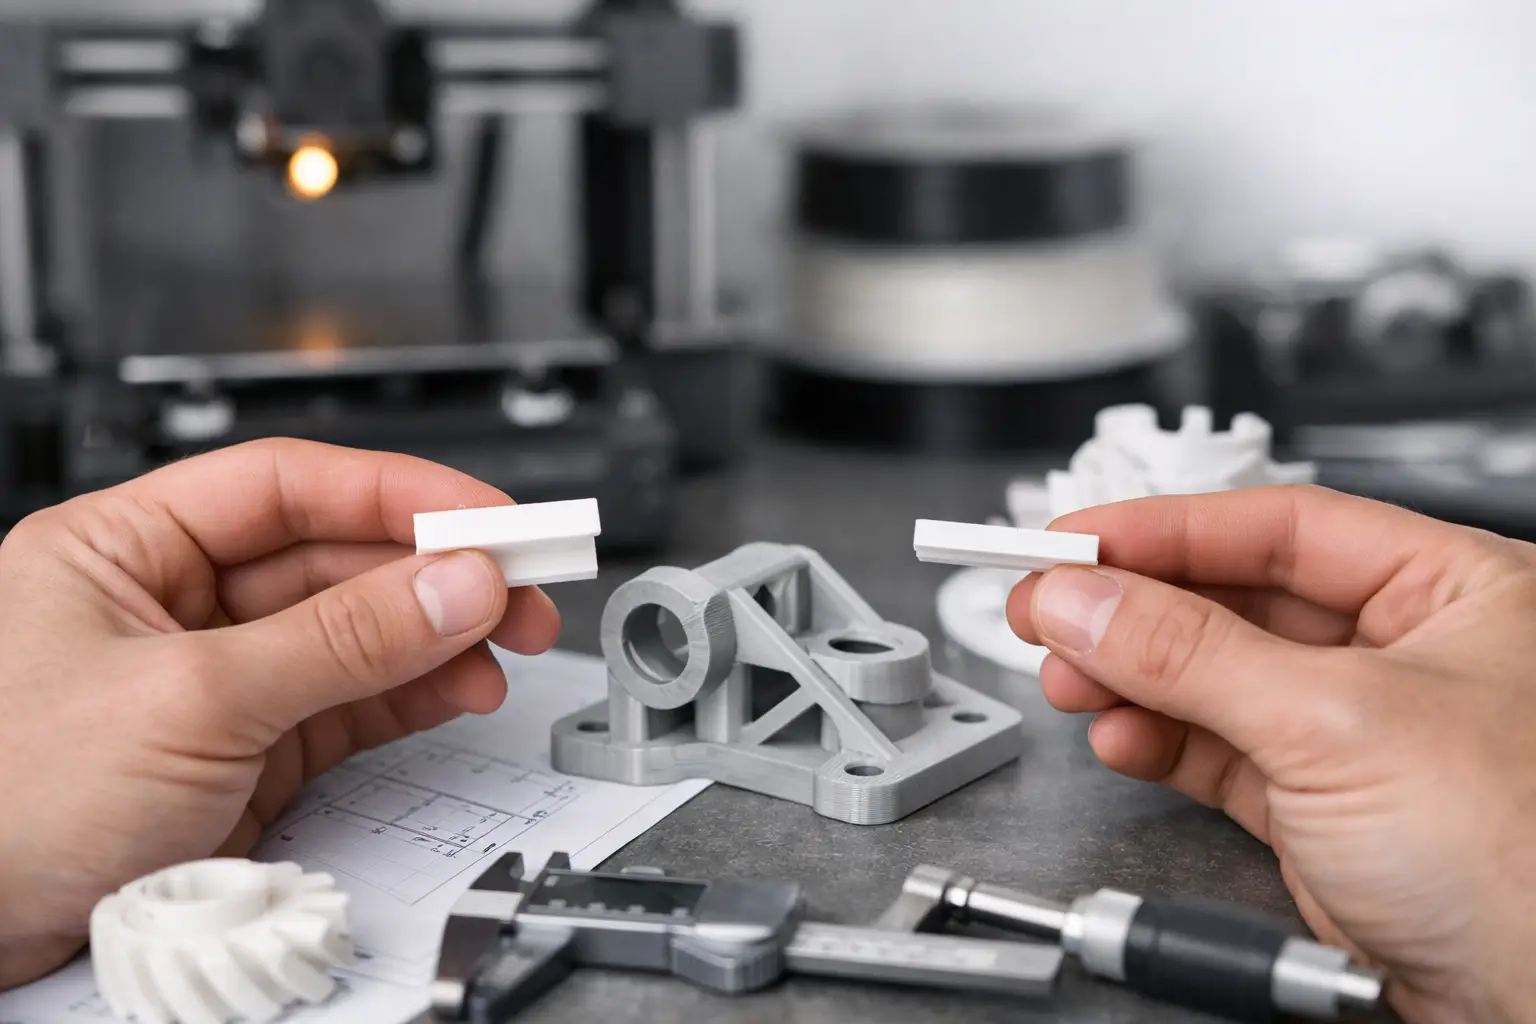

Un crochet qui casse au premier effort, un support qui se déforme sous une charge ou un boîtier dont les vis arrachent les parois : ces problèmes viennent rarement d’un seul réglage. À la question « quelle épaisseur pour pièce solide ? », la réponse dépend avant tout de l’usage réel de l’objet, de son orientation à l’impression et du matériau choisi. En FDM, augmenter toutes les dimensions sans réfléchir peut surtout faire monter le prix et le délai. L’objectif est plutôt de placer la matière là où elle apporte une vraie résistance.
Quelle épaisseur pour pièce solide en FDM ?
Pour une pièce décorative ou peu sollicitée, une paroi de 1,2 à 1,6 mm suffit souvent. Avec une buse standard de 0,4 mm, cela correspond généralement à trois ou quatre périmètres. C’est un bon point de départ pour un cache, une maquette, une coque légère ou un objet manipulé occasionnellement.
Pour une pièce fonctionnelle courante, comme un boîtier, un support, une patte de fixation ou un adaptateur, viser 2 à 3 mm de paroi est plus prudent. Cette plage apporte une bonne tenue aux chocs modérés, au serrage et aux manipulations répétées, sans alourdir inutilement la fabrication.
Dès qu’une pièce est soumise à un effort important, à des vibrations, à une charge répétée ou à un assemblage vissé, il faut raisonner par zones. Une épaisseur de 3 à 5 mm peut être nécessaire autour des perçages, des clips, des charnières et des points d’appui. En revanche, garder cette valeur sur toute la pièce n’est pas toujours utile. Une conception avec des renforts localisés sera souvent plus efficace, plus légère et plus économique.
L’épaisseur ne concerne pas uniquement les parois extérieures. Le nombre de périmètres, l’épaisseur des couches supérieures et inférieures, le remplissage interne, ainsi que la géométrie générale jouent tous un rôle dans la solidité finale.
Les parois comptent davantage que le remplissage
Lorsqu’il faut renforcer une impression 3D, le premier réflexe consiste souvent à passer le remplissage de 20 % à 100 %. C’est rarement la meilleure solution. Le remplissage donne du soutien à la structure, mais ce sont surtout les parois extérieures qui résistent à la flexion, aux impacts et aux efforts localisés.
Sur une buse de 0,4 mm, passer de deux à quatre périmètres fait passer l’épaisseur de paroi théorique de 0,8 mm à 1,6 mm. Cette évolution change réellement le comportement de la pièce. Elle améliore la résistance des bords, limite l’écrasement et donne davantage de matière pour recevoir une vis ou un insert.
Pour beaucoup de pièces techniques, quatre à six périmètres constituent une base fiable. Avec une largeur d’extrusion adaptée, cela représente environ 1,6 à 2,4 mm de matière continue. Si la pièce doit encaisser un effort ponctuel, mieux vaut augmenter les parois et renforcer la zone concernée plutôt que remplir entièrement un grand volume vide.
Les couches du dessus et du dessous doivent aussi être suffisamment épaisses. Un fond de boîtier trop fin peut s’affaisser, même avec un remplissage élevé. En pratique, une épaisseur de 1,2 à 1,6 mm pour les surfaces horizontales est un bon minimum pour une pièce fonctionnelle. Davantage peut être nécessaire si la surface porte une charge ou doit rester parfaitement plane.
Le remplissage : utile, mais à doser
Un remplissage de 15 à 20 % convient bien aux objets peu sollicités. Pour une pièce d’usage courant, 25 à 40 % offre un bon compromis entre résistance, durée d’impression et consommation de matière. Au-delà de 50 %, le gain peut devenir limité selon la forme de la pièce, alors que le coût et le temps de fabrication augmentent nettement.
Le motif de remplissage a aussi son importance. Les structures de type gyroid ou cubic répartissent mieux les efforts dans plusieurs directions que des lignes simples. Elles sont intéressantes pour des supports, des pièces soumises à des vibrations ou des objets manipulés régulièrement.
Il existe toutefois une exception : une petite pièce très compacte. Sur un élément de quelques centimètres, augmenter fortement le remplissage peut être pertinent, car la différence de temps d’impression reste limitée. Pour une grande pièce creuse, il est généralement plus pertinent de travailler les parois, la forme et les renforts.
L’orientation d’impression peut faire la différence
Une pièce FDM est composée de couches superposées. Elle est généralement plus résistante dans le plan des couches que dans le sens où elles se séparent. Autrement dit, un effort qui cherche à décoller les couches peut provoquer une rupture plus facilement qu’un effort réparti dans leur longueur.
Prenons l’exemple d’une patte percée destinée à être tirée. Si elle est imprimée à plat, le risque est que la pièce casse entre les couches au niveau du trou. Une orientation différente peut placer les couches dans le sens de l’effort et améliorer nettement sa tenue, sans ajouter un seul millimètre d’épaisseur.
Cette contrainte explique pourquoi deux pièces visuellement identiques peuvent avoir une résistance très différente. Avant d’augmenter les dimensions, il faut donc identifier les efforts réels : traction, flexion, torsion, choc, serrage ou chaleur. Dans certains cas, modifier l’orientation ou redessiner une zone critique apporte plus qu’un remplissage à 100 %.
Renforcer la forme plutôt que grossir toute la pièce
Les angles vifs concentrent les contraintes. Une pièce peut casser à cet endroit alors que ses parois sont épaisses. Ajouter un congé, c’est-à-dire un arrondi entre deux faces, aide à mieux répartir l’effort. Un simple rayon de quelques millimètres peut rendre une patte, une équerre ou un support beaucoup plus durable.
Les nervures sont également très efficaces. Une paroi verticale fine, renforcée par une ou deux nervures triangulaires, résistera souvent mieux à la flexion qu’un bloc massif. Cette solution réduit la matière utilisée tout en conservant une bonne rigidité. Elle est particulièrement adaptée aux supports muraux, aux pieds, aux boîtiers et aux pièces de maintien.
Autour d’un trou de vis, prévoyez assez de matière. Pour une vis de petit diamètre, un bossage de 3 à 5 mm d’épaisseur est souvent préférable à une simple paroi percée. Si le démontage est fréquent, l’ajout d’un insert fileté chauffant évite l’usure du plastique. Pour une fixation traversante, une rondelle permet aussi de répartir la pression et de limiter l’écrasement.
Les clips et ergots demandent une attention particulière. Ils doivent être assez souples pour se déformer sans casser, mais suffisamment épais pour garder leur fonction. Leur dimension dépend du matériau et de leur longueur. Un clip court et épais casse plus facilement qu’un clip plus long, profilé avec un rayon à sa base.
Le matériau change la réponse
Une pièce en PLA peut être très rigide et convenir à de nombreux usages en intérieur. C’est un bon choix pour un prototype, un gabarit, un boîtier ou un support sans forte exposition à la chaleur. Sa limite apparaît lorsque la pièce subit des chocs, reste sous contrainte dans le temps ou chauffe, par exemple dans une voiture au soleil.
Le PETG est souvent un choix pertinent pour les pièces fonctionnelles. Il offre une meilleure résistance aux chocs et une meilleure tenue en environnement légèrement humide. Il convient bien aux fixations, aux pièces de remplacement, aux boîtiers et aux accessoires soumis à une utilisation régulière. Il est cependant un peu plus souple que le PLA : pour une pièce qui ne doit pas fléchir, il peut être utile d’augmenter les parois ou d’ajouter des nervures.
L’ABS et l’ASA répondent bien aux besoins de résistance thermique et, pour l’ASA, d’exposition extérieure. Ils demandent une fabrication mieux maîtrisée afin d’éviter le retrait et la déformation. Pour certaines applications, des matériaux techniques comme le nylon ou des filaments chargés en fibres peuvent être envisagés. Ils ne compensent toutefois pas une conception mal adaptée : le dessin de la pièce reste la première source de solidité.
Réglages de départ selon l’usage
Pour un objet décoratif ou un prototype visuel, partez sur 1,2 à 1,6 mm de paroi et 10 à 20 % de remplissage. Pour une pièce utile au quotidien, 2 mm de paroi et 25 à 35 % de remplissage constituent souvent une base équilibrée. Pour une fixation ou un support soumis à un effort modéré, prévoyez plutôt 2,4 à 3 mm de paroi, 35 à 50 % de remplissage et des renforts près des zones sollicitées.
Pour une pièce très chargée, il n’existe pas de réglage universel. Il faut connaître la charge, la façon dont elle s’applique, la fréquence d’utilisation, la température et le type de fixation. Un support qui porte 2 kg immobiles n’a pas les mêmes besoins qu’une poignée tirée plusieurs dizaines de fois par jour. Dans ce cas, un prototype de validation est souvent le moyen le plus sûr d’éviter une production inadaptée.
Éviter les deux erreurs coûteuses
La première erreur consiste à imprimer trop fin pour réduire le prix. Une économie de quelques grammes peut conduire à une pièce qui casse rapidement, puis à une nouvelle fabrication. La seconde est de tout surdimensionner par précaution. La pièce devient lourde, longue à imprimer et plus chère, sans que chaque millimètre ajouté soit utile.
La bonne approche consiste à adapter l’épaisseur aux contraintes réelles. Une pièce bien pensée peut rester légère tout en étant fiable : parois renforcées, arrondis aux bons endroits, nervures, orientation adaptée et matériau cohérent avec l’usage.
Avant de lancer une fabrication, indiquez autant que possible ce que la pièce doit supporter, où elle sera utilisée et comment elle sera fixée. Avec un plan, un fichier 3D ou même un croquis coté, Olivier3dprint peut aider à choisir une solution réaliste, adaptée au besoin et au budget. Une pièce solide ne vient pas seulement d’une valeur d’épaisseur : elle vient d’un ensemble de choix faits pour son usage réel.