Adresse
10 rue Claude Debussy
59126 Linselles - France

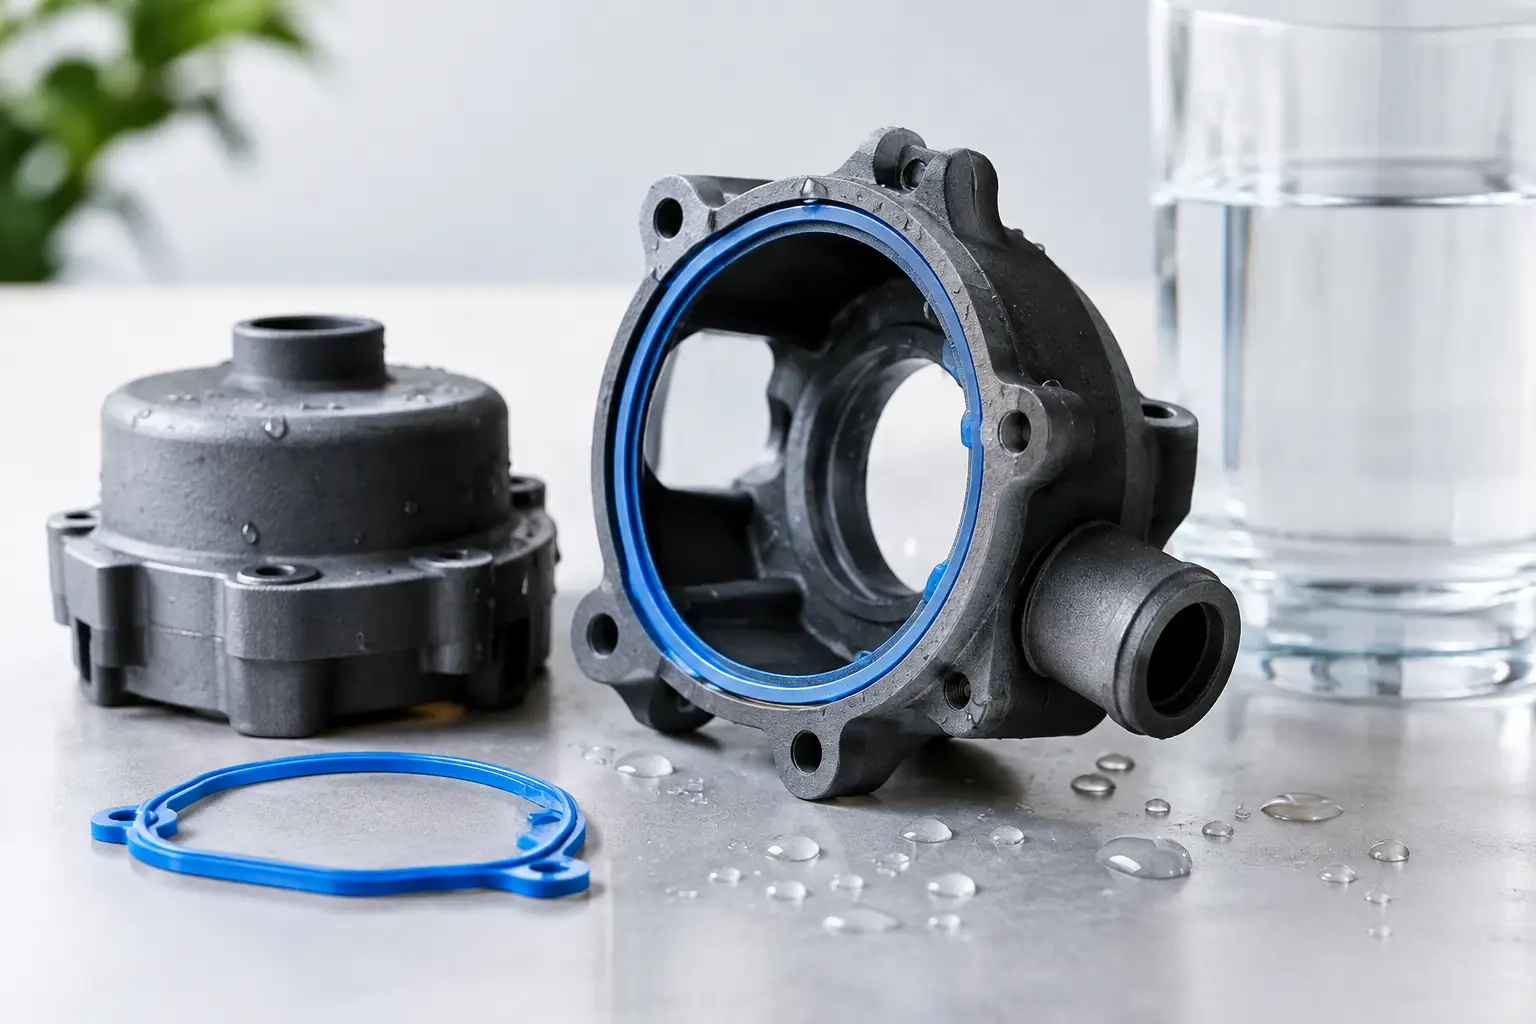

Un boîtier électronique installé dehors, un raccord pour l’arrosage, un réservoir sur mesure ou une pièce de bateau : une impression 3D étanche ne se juge pas seulement à son aspect. Une pièce peut sembler parfaitement imprimée et laisser passer quelques gouttes au niveau des parois, du fond ou d’un assemblage. Pour obtenir un résultat fiable, il faut penser ensemble au matériau, au dessin de la pièce, aux réglages d’impression et aux conditions d’utilisation.
En fabrication FDM, l’étanchéité est tout à fait possible, mais elle n’est pas automatique. L’objet est construit couche par couche. Si ces couches ou les périmètres ne fusionnent pas suffisamment, de micro-canaux peuvent apparaître. La bonne méthode dépend donc de votre besoin réel : protection contre les éclaboussures, contact durable avec de l’eau, immersion ponctuelle, pression, chaleur ou produits chimiques.
Ce qu’une pièce étanche doit réellement supporter
Avant de choisir un filament ou de lancer la fabrication, il faut préciser ce que signifie « étanche » dans votre cas. Un cache protégeant un capteur de l’humidité n’a pas les mêmes exigences qu’un bac contenant plusieurs litres d’eau. De même, une pièce exposée à une pluie occasionnelle ne subit pas les contraintes d’un raccord alimenté en continu.
L’eau sous pression est le cas le plus exigeant. Elle cherche le moindre défaut entre deux couches, autour d’un filetage ou à la jonction de deux éléments. Une impression FDM peut convenir pour certains montages à faible pression, notamment en prototypage ou pour des circuits temporaires. En revanche, pour une installation de plomberie permanente, un dispositif de sécurité ou un usage industriel critique, il faut valider la pièce dans ses conditions réelles et envisager une autre technique de fabrication si nécessaire.
La température compte aussi. Une pièce posée au soleil, placée près d’un moteur ou en contact avec de l’eau chaude peut se déformer selon le matériau choisi. Enfin, l’eau n’est pas toujours neutre : eau chlorée, eau salée, huiles, détergents ou engrais peuvent modifier la tenue dans le temps.
Choisir le bon filament pour une impression 3D étanche
Le choix du matériau constitue la première décision utile. Il ne suffit pas de sélectionner un plastique réputé résistant à l’eau : il doit également correspondre aux contraintes mécaniques et thermiques de la pièce.
Le PLA peut convenir pour un objet décoratif, un contenant utilisé à froid ou un prototype destiné à vérifier les dimensions. Il s’imprime facilement et permet de maîtriser le coût. En revanche, il reste moins adapté à une pièce exposée longtemps à l’humidité, à la chaleur ou aux contraintes extérieures. Pour un usage durable, il est rarement le premier choix.
Le PETG est souvent un très bon compromis. Il présente une bonne résistance à l’humidité, une adhérence entre couches généralement satisfaisante et une meilleure tenue à la chaleur que le PLA. Il convient bien aux boîtiers, caches, supports, réservoirs légers et pièces techniques utilisées en intérieur ou à l’extérieur. Son comportement dépend toutefois de la qualité d’impression : un PETG mal réglé ne devient pas étanche par nature.
L’ASA est pertinent pour les pièces exposées aux intempéries et aux UV. Il est apprécié pour les applications extérieures, comme les boîtiers, protections, capots ou éléments fixés sur un véhicule. Son impression demande davantage de maîtrise car il est plus sensible au retrait et au gauchissement. Une machine bien réglée, idéalement avec un environnement d’impression contrôlé, améliore nettement le résultat.
L’ABS peut aussi être retenu pour certaines pièces techniques, mais il impose des contraintes similaires de retrait et d’émissions durant l’impression. Le polypropylène offre une bonne résistance chimique et à l’humidité, mais son impression et son assemblage sont plus délicats. Il devient intéressant lorsque le besoin le justifie, notamment pour certains contenants ou usages chimiques.
Pour une pièce souple, le TPU peut protéger de l’eau ou servir de joint, mais il n’a pas vocation à remplacer un corps rigide sous pression. Souvent, la meilleure solution consiste à imprimer le boîtier dans un matériau rigide et à ajouter un joint souple adapté.
Les réglages qui améliorent l’étanchéité
Une paroi étanche repose surtout sur la continuité de la matière. Augmenter simplement le remplissage interne ne règle pas forcément le problème : l’eau passe généralement par les parois extérieures, les raccords ou les zones de faible fusion entre couches.
Pour une pièce destinée à contenir ou repousser l’eau, on privilégie des parois plus épaisses, avec plusieurs périmètres. Une épaisseur de paroi de 1,6 à 2,4 mm constitue souvent une base raisonnable avec une buse standard, mais elle doit être ajustée selon la taille de la pièce, la pression attendue et la géométrie. Le fond et le dessus doivent également comporter suffisamment de couches pleines pour éviter toute porosité.
La température d’impression doit favoriser une bonne soudure entre les couches, sans dégrader le matériau. Une température trop basse peut laisser des zones insuffisamment liées. La vitesse joue aussi : ralentir les parois externes donne généralement au filament davantage de temps pour se déposer proprement et fusionner avec la couche précédente.
Le débit d’extrusion mérite une attention particulière. Une légère sur-extrusion, maîtrisée lors des essais, peut contribuer à fermer les petits espaces entre les lignes déposées. Trop de matière crée cependant des bavures, dégrade les dimensions et peut gêner les assemblages. Il s’agit d’un réglage fin, pas d’une solution universelle.
L’orientation de la pièce a également un effet direct. Si possible, évitez de placer une zone soumise à la pression perpendiculairement aux couches. Une conception qui limite les contraintes d’arrachement entre couches sera plus fiable. Les pièces cylindriques, les fonds de réservoir et les raccords doivent être réfléchis en fonction des efforts qu’ils recevront, pas seulement en fonction de la facilité d’impression.
Concevoir une pièce qui ne fuit pas
Une bonne conception réduit les risques avant même la fabrication. Les angles intérieurs très vifs peuvent concentrer les contraintes. Des congés et rayons adaptés améliorent à la fois la résistance mécanique et la régularité de l’impression. Les parois fines, les changements brusques d’épaisseur et les surfaces difficiles à refroidir sont aussi des zones à surveiller.
Pour un couvercle ou un boîtier en deux parties, l’étanchéité ne doit pas reposer uniquement sur le serrage du plastique contre le plastique. Une gorge prévue pour accueillir un joint torique ou un joint plat apporte une sécurité bien supérieure. Le joint doit être légèrement comprimé, sans être écrasé à l’excès, et la surface de contact doit rester régulière.
Les filetages imprimés sont pratiques pour un bouchon, un raccord ou un couvercle de maintenance. Ils ne sont pas toujours étanches seuls. L’ajout d’un joint, d’une rondelle souple ou d’un ruban d’étanchéité selon l’usage permet d’obtenir un résultat plus fiable. Pour les inserts, passages de câbles et raccords métalliques, il faut aussi prévoir un épaulement ou une zone de jointage.
Il est préférable d’intégrer dès le plan les éléments d’étanchéité plutôt que de tenter de les ajouter après coup. Une pièce bien dessinée coûte souvent moins cher à produire et demande moins de reprises qu’un prototype corrigé à répétition.
Faut-il appliquer un traitement après impression ?
Un traitement de surface peut compléter une impression FDM, surtout pour une pièce contenant de l’eau à faible pression. Une résine d’étanchéité, un revêtement époxy ou un vernis compatible avec le matériau peut fermer les micro-porosités. Cette solution est utile lorsque la géométrie est complexe ou lorsqu’une pièce déjà imprimée présente de légères suintements.
Elle implique néanmoins quelques précautions. Le revêtement doit être adapté au liquide concerné et à la température d’usage. Il peut modifier l’aspect, les dimensions et parfois la flexibilité de la pièce. Les zones filetées, les emboîtements précis ou les pièces en contact avec des aliments demandent une vigilance particulière. Une finition n’efface pas une faiblesse de conception ou une fissure due aux contraintes mécaniques.
Dans certains cas, le traitement le plus efficace reste l’assemblage : joint silicone, joint torique, membrane, insert métallique ou raccord standard. L’impression 3D sert alors à créer une forme personnalisée autour de composants éprouvés.
Tester l’étanchéité avant utilisation
Aucune pièce ne devrait être considérée comme étanche sans essai. Commencez par un test simple avec de l’eau, dans un environnement où une fuite ne pose pas de problème. Remplissez la pièce, essuyez soigneusement l’extérieur puis laissez-la reposer sur un papier absorbant. Cette méthode révèle rapidement les suintements discrets.
Pour un boîtier, un test d’éclaboussure ou une exposition contrôlée à l’humidité permet de vérifier les jonctions. Pour un raccord ou un petit réservoir, augmentez progressivement la contrainte, sans dépasser les limites prévues. Surveillez non seulement les fuites, mais aussi la déformation des parois, l’apparition de fissures et l’état des zones vissées.
Conservez les paramètres qui ont fonctionné. Lorsqu’une pièce doit être reproduite en petite série, cette traçabilité évite de repartir de zéro à chaque commande. Chez Olivier3dprint, l’échange sur l’usage final, le liquide concerné et les contraintes de montage permet justement de choisir une solution de fabrication cohérente avant de produire la pièce.
Faire le bon choix dès le premier prototype
Une pièce étanche réussie est rarement le fruit d’un seul réglage miracle. Elle résulte d’un matériau adapté, de parois suffisamment épaisses, d’une géométrie pensée pour les contraintes et d’un test honnête dans les conditions d’usage. Pour un projet sensible, prévoyez un premier prototype : il permet de vérifier le montage, le joint, la tenue du matériau et le comportement réel avant de lancer plusieurs exemplaires.
Apportez un croquis, une cote ou une pièce existante à reproduire, en précisant simplement ce que l’objet devra contenir, protéger ou supporter. Ces informations concrètes permettent de transformer plus vite une idée en pièce utile, et d’éviter qu’une petite fuite ne devienne un grand problème.